Montaggio di tubi in PEAD fai da te: istruzioni per la saldatura + come piegare o raddrizzare tali tubi

Il polietilene a bassa pressione occupa una posizione di primo piano nella classifica di popolarità tra i materiali utilizzati per l'assemblaggio di tubazioni. Il segreto di tale richiesta è facilmente spiegato dall'universalità di applicazione e dalla semplicità di montaggio dei tubi in polietilene.
Ma come per qualsiasi altro polimero, un montaggio di qualità dei tubi in PEAD fai da te può essere eseguito solo rispettando rigorosamente la tecnologia. Le spiegheremo quali aspetti considerare durante l'unione degli elementi. Spiegheremo come eseguire correttamente la loro piegatura e raddrizzatura.
Indice dei contenuti:
Metodi efficaci per l'unione di tubi in PEAD
Tecnologicamente, i tubi in PEAD possono essere collegati con due metodi principali: permanente e smontabile.
Il primo metodo prevede l'impiego di un apparecchio di saldatura, il secondo si realizza senza utilizzarlo.
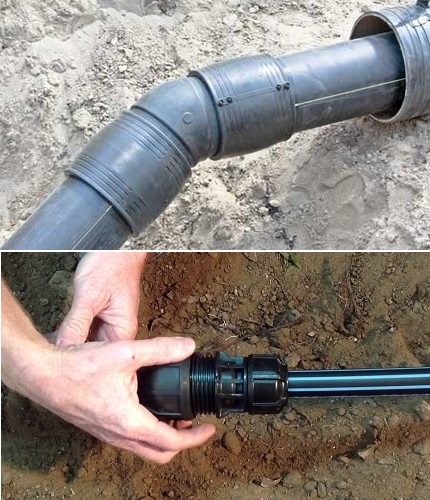
Le giunzioni saldate fisse garantiscono la massima tenuta stagna, particolarmente importante nella realizzazione di tubazioni in pressione. Le giunzioni smontabili sono facili da installare e consentono di smontare la tubatura in qualsiasi momento per modificarne la configurazione o aggiungere nuovi rami.
Metodi di giunzione permanente
Per l'unione di tubi in PEAD si utilizzano due metodi di giunzione permanente: mediante saldatura di testa e mediante installazione di manicotto elettrosaldabile.
In ogni caso, nell'implementazione di questi metodi, ai giunti vengono imposti i seguenti requisiti:
- L'angolo massimo di disallineamento dei segmenti saldati non deve superare il 10% dello spessore della parete dei tubi da unire.
- Il cordone di saldatura deve essere realizzato al di sopra del livello esterno della superficie dei segmenti adiacenti.
- L'altezza del cordone di una saldatura di qualità deve variare nell'intervallo 2,5-5 mm.
Il valore ottimale dell'altezza del cordone dipende dallo spessore delle pareti del pezzo da fondere. Su tubi a parete sottile (fino a 5 mm) non deve superare i 2,5 mm. Se lo spessore delle pareti dei tubi varia tra 6 e 20 mm, l'altezza del cordone non deve superare i 5 mm.
Mediante saldatura di testa dei tubi
La creazione di un giunto permanente si ottiene ammorbidendo il materiale fino a renderlo una sostanza duttile, in modo che si verifichi un'unione diffusa delle sue parti. Viene utilizzato per tubi con spessore della parete superiore a 5 mm.
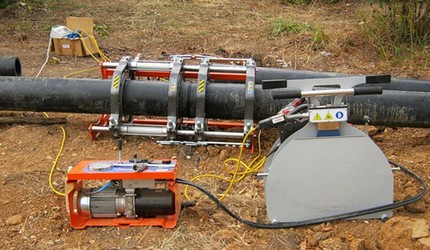
Il metodo di giunzione mediante saldatura viene utilizzato su tratti rettilinei di condutture idriche destinate a funzionare sotto pressione. Solo questo consente di ottenere un giunto ermetico per diametri superiori a 200 mm, poiché non provoca una perdita di rigidità dei tubi che porterebbe a deformazioni.
La saldatura resistente dei tubi in HDPE fai-da-te viene eseguita utilizzando utensili speciali. Il metodo consiste nel riscaldare le estremità degli elementi da unire fino a renderle viscose tramite un ugello riscaldante. Le estremità ammorbidite vengono semplicemente unite tra loro sotto pressione, dopodiché si lascia raffreddare la zona di giunzione.
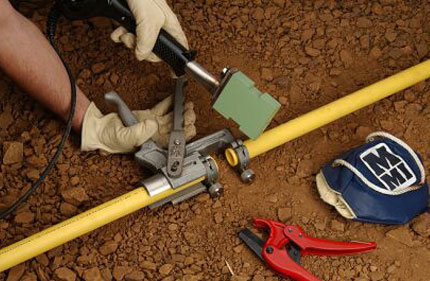
Durante l'esecuzione dei lavori di saldatura è importante rispettare il regime termico degli elementi riscaldanti.
I parametri del tempo di mantenimento e della temperatura degli elementi riscaldanti vengono determinati tenendo conto di tre fattori:
- Spessore delle pareti della tubazione.
- Diametro dei raccordi.
- Parametri tecnici del dispositivo di saldatura.
La giunzione dei tubi mediante saldatura è l'opzione più affidabile e duratura. Con essa si può creare un collegamento fisso in grado di sopportare la pressione sia di sistemi di alimentazione idrica a gravità che in pressione, come nei sistemi di approvvigionamento idrico.
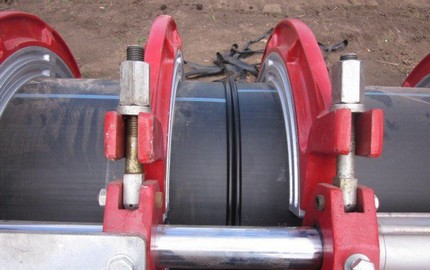
La saldatura viene eseguita nel seguente ordine:
- Si rifila la tubazione alla misura desiderata. Si livella la parallelità delle estremità. Si smerigliano le estremità con carta vetrata.
- Si rimuove una smussatura di 2-3 mm dalle estremità. Si pulisce accuratamente la zona di saldatura e si tratta con un agente sgrassante.
- Si imposta il saldatore a 260°C. Mentre si riscalda, si infilano gli ugelli di saldatura e si attende che raggiungano la temperatura impostata.
- Utilizzando il meccanismo di centraggio, il raccordo e l'estremità del tubo vengono inseriti nella cavità dell'ugello. Se il saldatore non dispone di un meccanismo di centraggio, l'allineamento dovrà essere controllato 'a occhio', rendendo il giunto il più preciso possibile.
- Gli elementi centrati vengono spinti fino al segno indicato, uniti sotto pressione e mantenuti per il tempo indicato nelle istruzioni per la fusione.
- Dopo aver terminato, l'apparecchiatura viene spostata da parte e scollegata dalla rete elettrica. L'area di saldatura viene fissata in posizione senza spostamenti o rotazioni fino al completo raffreddamento della superficie.
Durante la saldatura è importante non prolungare eccessivamente il riscaldamento. Ciò potrebbe provocare la formazione di un accumulo di polietilene sul diametro interno del prodotto.
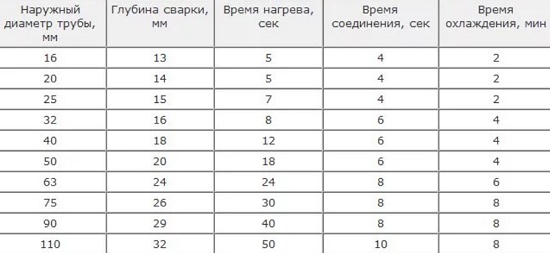
Per un fissaggio affidabile, la profondità di installazione deve essere di circa 2 mm. Mantenendo la profondità specificata, la saldatura risultante avrà un aspetto uniforme e presentabile con un'altezza di rientranza costante.
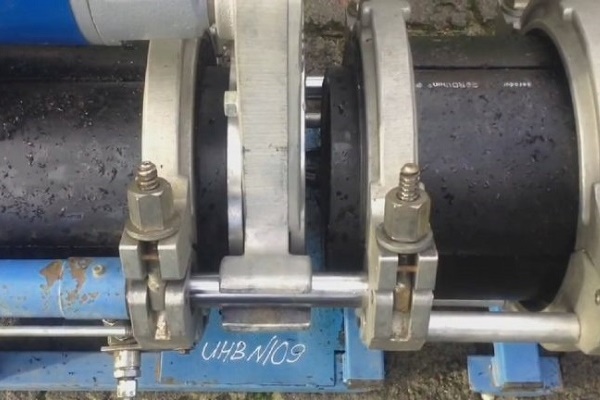
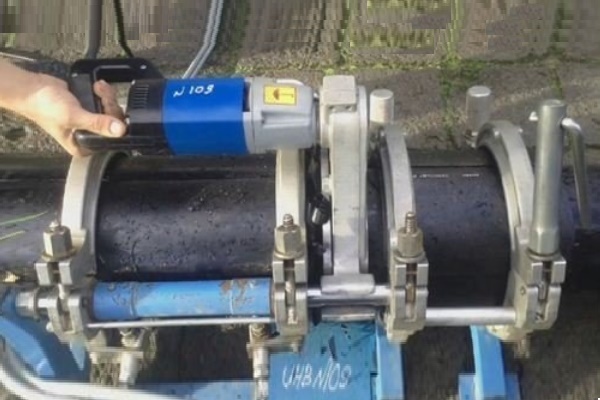
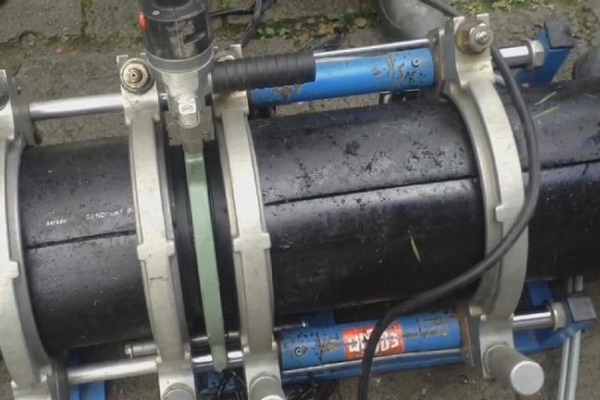
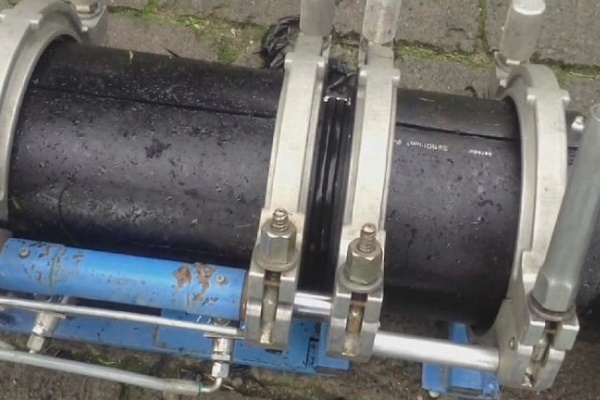
La seguente selezione di foto illustra le fasi della saldatura di testa dei tubi in HDPE.
Mediante saldatura con manicotto elettrico
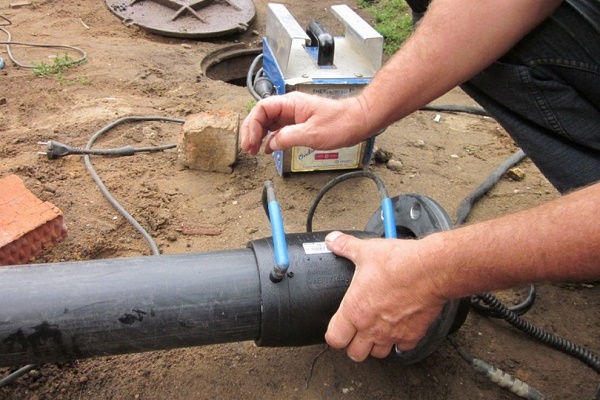
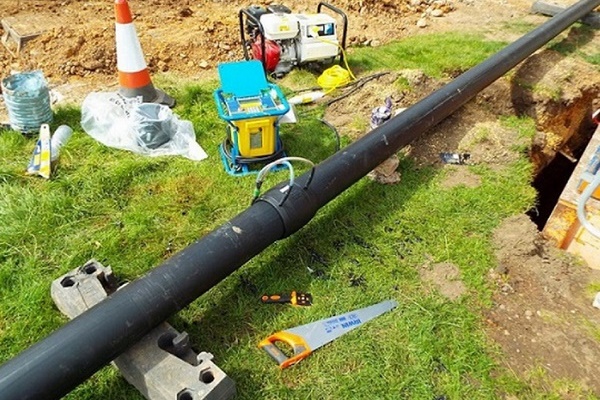
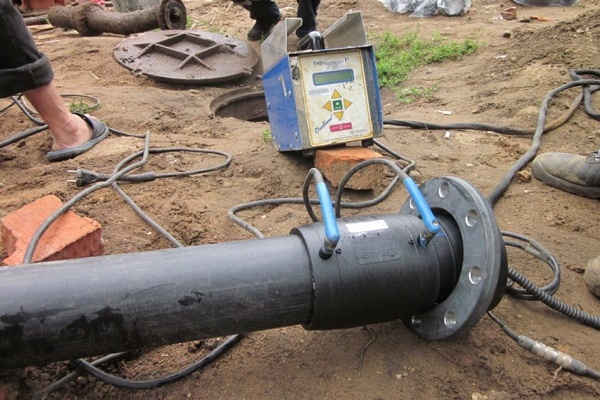
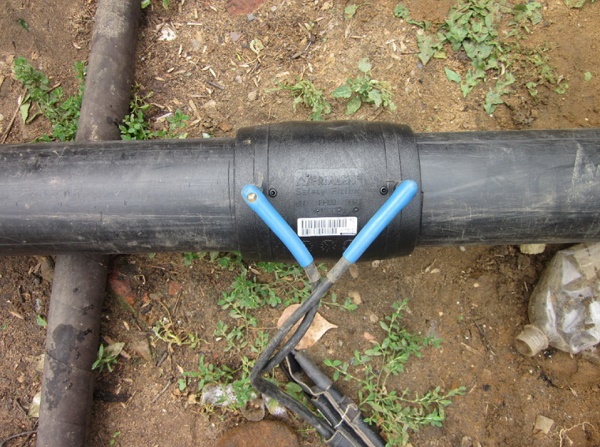
Nell'implementazione di questo metodo di giunzione permanente, si utilizza la saldatura a elettrofusione o un raccordo elettrosaldabile.
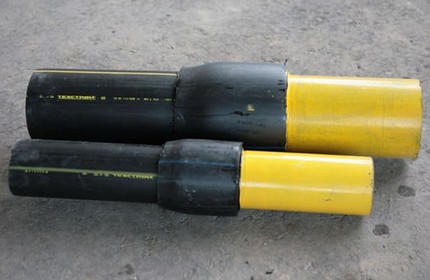
Questo metodo è efficace quando si lavora in spazi ristretti. Ad esempio, per lavori di riparazione in pozzi o quando è necessario realizzare derivazioni su tubi già saldati.
Non esistono standard unificati per la saldatura a bicchiere nei documenti normativi nazionali. Questa tecnologia è più comunemente utilizzata nei paesi europei ed è regolamentata dagli standard DVS-220715.
La tecnologia di giunzione dei tubi in PEAD mediante manicotti comprende una serie di fasi principali:
- Preparazione del tratto di comunicazione. La superficie esterna del raccordo viene pulita da grasso e polvere. A tale scopo si utilizzano soluzioni saponose e alcoliche, ampiamente disponibili nei negozi di edilizia.
- Trattamento delle giunzioni. La tenuta della connessione dipende direttamente dalla levigatezza del taglio. Per ottenere una superficie perfettamente liscia, l'estremità del tubo viene levigata con un pezzo di carta vetrata a grana fine.
- Creazione degli smussi. Il giunto del raccordo viene tagliato a 45°. Lo smusso consentirà di garantire l'aderenza più stretta possibile degli elementi e il loro fissaggio.
- Montaggio del manicotto. Il manicotto viene collegato all'alimentazione. Dopo che si è riscaldato alla temperatura impostata, da un lato (mandrino) il manicotto viene infilato sul tubo, e dall'altra estremità (guaina) viene collegato al secondo raccordo del tubo.
La condizione fondamentale per l'esecuzione della saldatura elettrofusione è garantire l'immobilità dei componenti durante il riscaldamento e il raffreddamento. Nell'inserire i tratti di raccordo nella cavità del manicotto riscaldato, è importante eseguire l'operazione rapidamente ma con la massima cautela per non surriscaldare il polietilene.
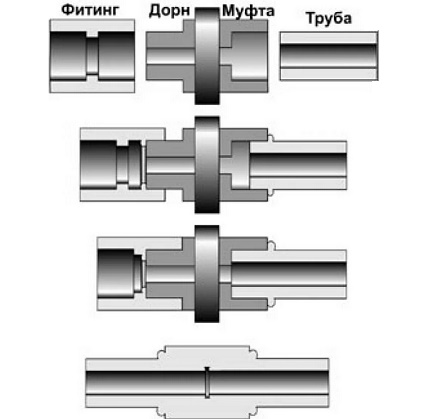
Nel momento in cui si inseriscono i tratti nella cavità del manicotto, siate pronti al fatto che da sotto comincerà a fuoriuscire un po' di plastica fusa. Ultimato il lavoro, non resta che rimuovere il manicotto e posizionare la tubazione collegata su una superficie solida per fissarla nella posizione desiderata.
Dopo il raffreddamento del fuso, nel punto di giunzione sarà visibile un collare di serraggio aderente al tubo.
Ma scegliendo questo metodo, bisogna considerare che i tubi in plastica non sono caratterizzati da un'elevata rigidità. E pertanto, sotto forte pressione interna, la giuntura creata potrebbe semplicemente separarsi. Il collegamento a manicotto non è la soluzione migliore per l'allestimento degli impianti di riscaldamento e per la creazione di derivazioni per il lavabo.
Un articolo è dedicato alla valutazione dei punti di forza e di debolezza dei vari metodi di saldatura dei tubi in polietilene a bassa densità; Le consigliamo di prenderne visione.
Metodi di connessione smontabili
Se si considerano le varianti di connessione smontabile, queste vengono realizzate utilizzando flange e raccordi a compressione. Con una rigorosa osservanza delle procedure di montaggio, risultano affidabili quanto quelle create con l'uso di una saldatrice.
Ogni tipo di giunzione permanente include un elemento elastico. Quando viene compresso con uno strumento di serraggio, riempie tutti gli vuoti nell'area del giunto, eliminando così le perdite.
Utilizzando raccordi in PEAD
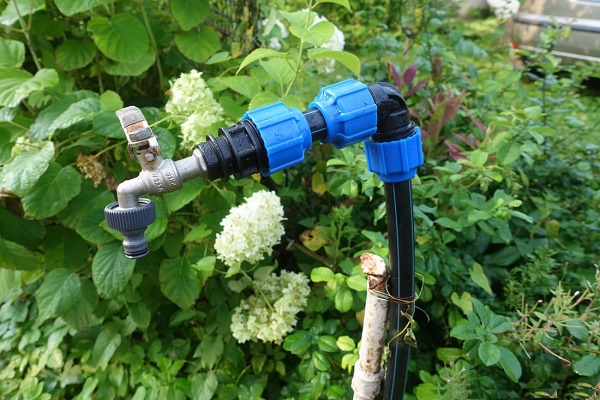
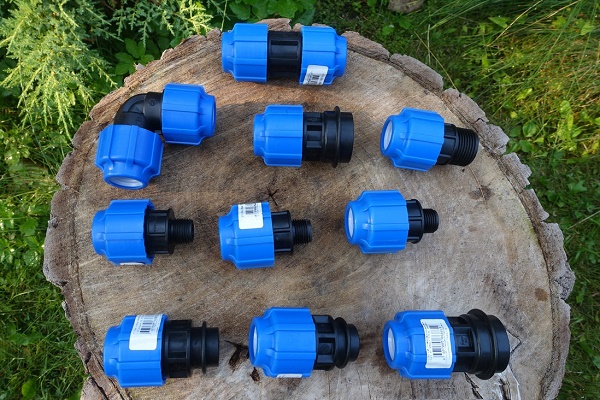
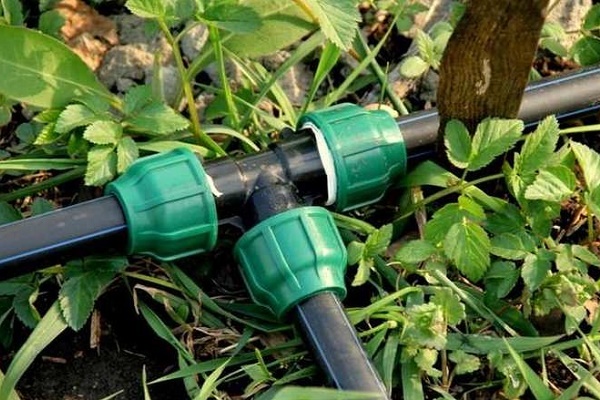
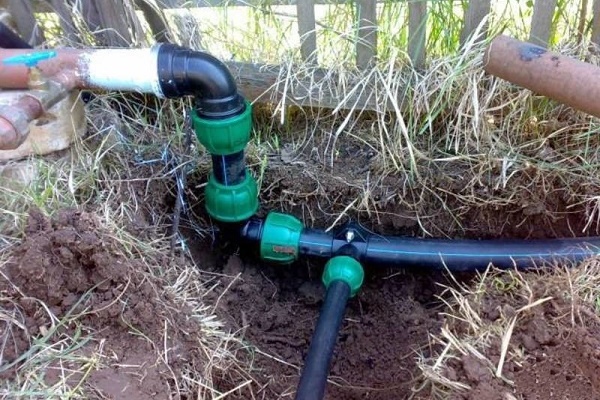
Per realizzare questo metodo si utilizzano raccordi a compressione, che sono dei giunti filettati con filettatura esterna su entrambi i lati.
Essi sono in grado di unire i tubi, garantendo un collegamento stretto con elevati livelli di tenuta. Inoltre, il collegamento smontabile può essere rimosso in qualsiasi momento per modificare la configurazione della linea o effettuare riparazioni urgenti.
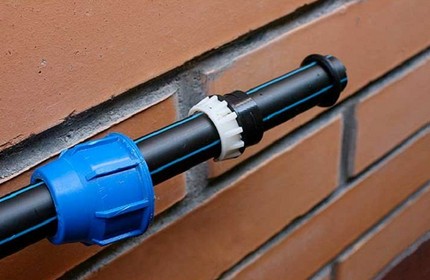
Procedura per ottenere un raccordo a pressare:
- Sulle estremità preparate di entrambi i tubi si inserisce un anello distanziale in poliuretano o gomma. Il diametro esterno dell'anello deve essere uguale alla dimensione interna dei tubi da unire.
- Le estremità vengono dotate di un dado di serraggio e di due rondelle di compressione. La prima rondella serve a spingere l'anello distanziale, la seconda a sigillare il dado rispetto all'estremità del tubo.
- Il giunto viene assemblato secondo il principio 'tubo – raccordo – tubo'. Per aumentarne l'affidabilità, viene serrato fino in fondo da entrambi i lati con il dado di serraggio.
Per l'assemblaggio dei componenti si utilizza una chiave speciale. Con essa si svitano i dadi di pressione sui raccordi di collegamento.
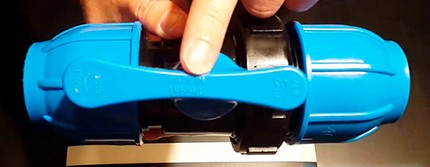
Il principale vantaggio di questo metodo di giunzione è che può essere eseguito comodamente anche con un significativo abbassamento della temperatura ambiente. Mentre il limite per le giunzioni saldate è di almeno +5°C.
L'ampia gamma di elementi di collegamento con diversi diametri consente di realizzare qualsiasi tipo di distribuzione, creando le necessarie diramazioni nella tubazione.
Mediante installazione di flangia
Il tipo di giunto flangiato viene scelto quando è necessario collegare una tubatura in PEAD a tubi in acciaio. Con le flange è comodo collegare valvole, regolatori e saracinesche alle condotte principali.
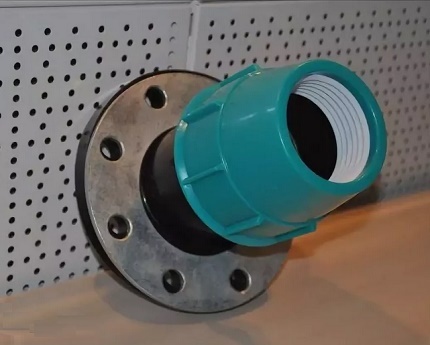
Per l'installazione su tubi in polietilene si utilizzano flange conformi a GOST 12882,80. Hanno un diametro interno maggiorato.
Il lavoro di installazione della flangia viene eseguito nel seguente ordine:
- Su un'estremità della condotta si realizza una filettatura.
- Si avvita l'elemento nella filettatura.
- Sull'elemento si inserisce il derivato del tubo da collegare.
- La zona di giunzione viene riscaldata con un manicotto o un asciugacapelli industriale.
Prima di montare la flangia, è necessario ispezionarla per verificare la presenza di sporgenze affilate o bave che potrebbero danneggiare l'estremità del tubo in polietilene.
Come piegare o raddrizzare il prodotto?
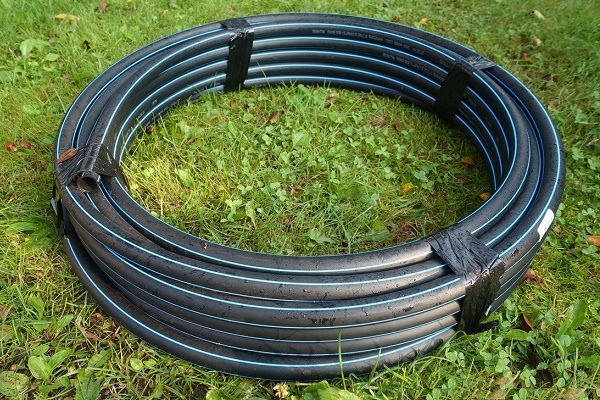
I tubi in polietilene sono venduti in segmenti diritti da 12 metri oppure come pezzi interi avvolti in grandi bobine. Quando sono arrotolati, i pezzi assumono forma anulare e si deformano. Prima di raddrizzare o piegare un tubo in PEAD deformato, è necessario riscaldarlo.
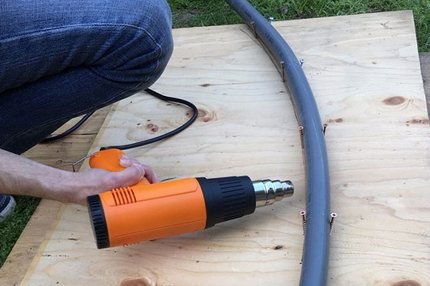
Il polietilene a bassa densità è noto per la sua buona elasticità. Ma perde questa proprietà a temperature superiori a +80°C. Questo aspetto viene sfruttato quando è necessario modificare la configurazione del prodotto.
Ma è bene ricordare che per raddrizzare o piegare, la temperatura può essere aumentata solo per un breve periodo. Il tubo in polietilene, infatti, appartiene alla categoria dei materiali da costruzione che possono essere danneggiati se non si rispetta il regime termico.
Panoramica dei metodi di raddrizzatura del tubo
Raddrizzare il tubo eliminando le pieghe formatesi durante lo stoccaggio e il trasporto è più semplice dopo un leggero riscaldamento. Se la sostituzione o la riparazione della tubazione avviene in estate, quando i raggi solari sono più intensi, si possono sfruttare per raggiungere lo scopo.
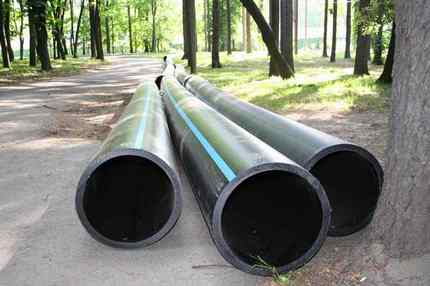
I raggi UV non deteriorano le proprietà operative del polietilene, ma possono ammorbidire temporaneamente le pareti del prodotto. A Lei non resta che fissare il tubo ammorbidito lungo un supporto rigido o un muro, oppure posarlo in una trincea precedentemente scavata. Prima di raddrizzare un tubo in HDPE curvo sul terreno, è necessario liberare l'area.
Se invece il lavoro deve essere eseguito in inverno, utilizzi acqua calda per riscaldare il prodotto. Ma questo metodo è efficace per tubi di diametro non superiore a 50 mm. Come ausili per raddrizzare si possono usare ringhiere metalliche e muratura in mattoni. In ogni caso, più corto è il tratto, più facile sarà lavorare.
Metodi efficaci per piegare il pezzo grezzo
Se si verifica la situazione opposta, quando è necessario piegare un tubo in HDPE, si applica lo stesso trattamento termico.
Per il riscaldamento si impiegano i seguenti metodi:
- soffiare aria calda diretta con un asciugacapelli da cantiere;
- riscaldare le pareti del prodotto con un cannello a gas;
- irrorare la superficie con acqua bollente.
Per semplificare la procedura di piegatura, è meglio costruire un telaio di formatura. Il telaio, le cui dimensioni corrispondono al diametro del tubo da piegare, può essere realizzato con normali pannelli di fibra di legno (MDF). Per rendere liscia la superficie del telaio, lo carteggi con un pezzo di carta vetrata.
Per piegare un tubo in HDPE con un asciugacapelli, si esegue il lavoro nella seguente sequenza:
- Si riscalda la zona da lavorare con un asciugacapelli da cantiere.
- La preforma ammorbidita viene inserita nel telaio di formatura.
- Piegare con cura il tubo, senza applicare forza eccessiva per non strappare il prodotto nella zona di piegatura.
Dopo aver creato l'angolo di piega desiderato, è necessario lasciare il prodotto fino a completo raffreddamento e solo successivamente estrarlo dal telaio.
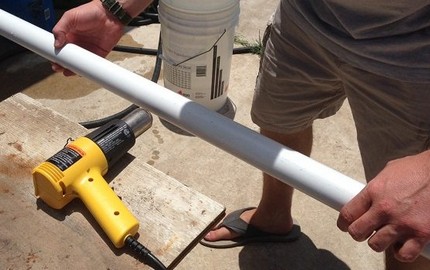
Un aspetto importante: mentre si riscalda il tubo, è necessario attenersi al 'giusto mezzo'. Se il riscaldamento superficiale è insufficiente, al momento della piegatura il tubo potrebbe rompersi. Se invece durante il riscaldamento si avvicina troppo l'elemento riscaldante al prodotto, il polimero potrebbe prendere fuoco.
Conclusioni e video utili sull'argomento
I dettagli della saldatura e della lavorazione dei tubi in PND sono illustrati nei seguenti video.
Video n. 1. Come viene eseguita la saldatura di testa:
Video n. 2. Esempio di saldatura elettrofusione:
Video n. 3. Metodo di raddrizzamento del tubo:
Quando si sceglie il metodo di giunzione e raddrizzamento dei tubi in polietilene, è necessario considerare il livello di pressione del fluido di lavoro. Ciò consentirà di minimizzare l'impatto negativo delle manipolazioni effettuate sulla condotta sulle sue caratteristiche tecniche.
Conoscete dettagli tecnologici sulla giunzione dei tubi in polietilene non descritti nell'articolo? Avete esperienza personale nella realizzazione di condutture in PND che vorreste condividere con i visitatori del sito e con noi? Per favore, scrivete commenti nel blocco sottostante, caricate foto, fate domande sull'argomento dell'articolo.
 Montaggio di tubi in polipropilene fai da te: tecnologia di lavoro con la tubatura in PP
 Come realizzare una sedia con tubi in polipropilene fai-da-te: guida passo passo alla costruzione
 Come piegare un tubo profilato con le proprie mani senza attrezzature speciali
 Montaggio di tubi di rame fai da te: tecnologia di installazione del tubo di rame
 Montaggio di tubi metalloplastici fai da te: tecnologia di giunzione ed esempi di distribuzione
 Lavori fai-da-te con tubi in polipropilene: idee per creazioni domestiche
 Quanto costa l'allacciamento del gas a una casa privata: prezzo dell'organizzazione della fornitura di gas
 Le migliori lavatrici con asciugatrice: classifica dei modelli e consigli per gli acquirenti
 Cos'è la temperatura del colore della luce e le sfumature della scelta della temperatura delle lampade per le proprie necessità
 Sostituzione dello scaldabagno a gas in appartamento: documentazione per la sostituzione + norme e requisiti principali