Saldatura di tubi in polietilene: confronto dei metodi + istruzioni per il montaggio

Per assemblare la distribuzione di tubi in polietilene (PE) sono necessarie determinate competenze nella loro saldatura e nel loro collegamento tramite raccordi. Per questo lavoro è adatta anche l'attrezzatura utilizzata per il montaggio di tubazioni in polipropilene.
La saldatura dei tubi in polietilene viene eseguita con apparecchi speciali e richiede conoscenze specifiche, di cui parleremo in questo articolo. Analizzeremo in dettaglio le caratteristiche della preparazione dell'attrezzatura per il processo di saldatura e forniremo raccomandazioni per realizzare una saldatura di qualità. Esamineremo anche le diverse varianti di saldatura dei tubi in polietilene.
Indice dei contenuti:
Preparazione dell'attrezzatura per la saldatura
Per ogni tipo di saldatura viene utilizzata un'attrezzatura diversa. Acquistarla per un montaggio una tantum di condotte con il metodo di saldatura di testa e per elettrofusione non ha senso, poiché il costo del kit ammonta a diverse migliaia di dollari. È meglio usufruire dei servizi di aziende esterne o noleggiare l'attrezzatura.
Attrezzatura di saldatura utilizzata
L'attrezzatura per la saldatura a bicchiere costa tra 100 e 200 dollari, quindi la decisione sull'acquisto di un apparecchio per saldatura è lasciata a ciascuno.
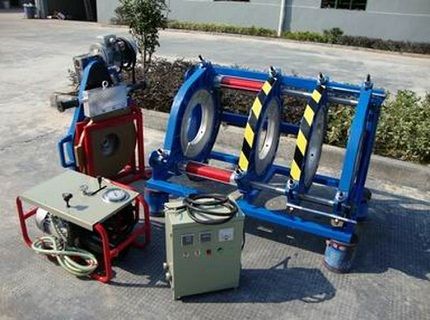
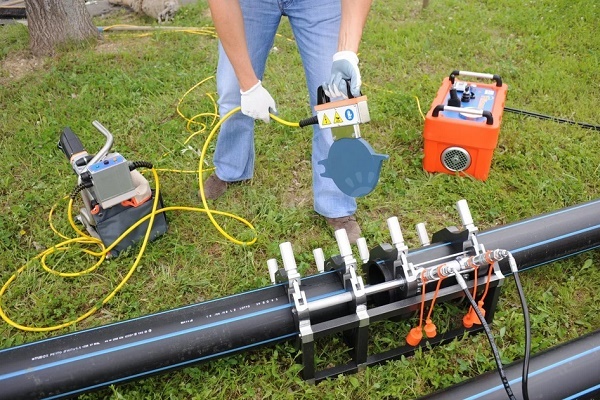
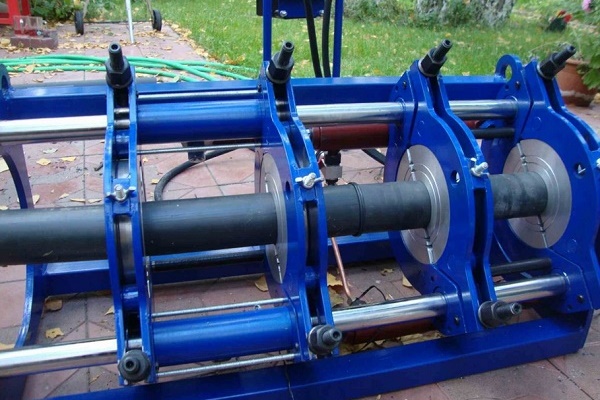
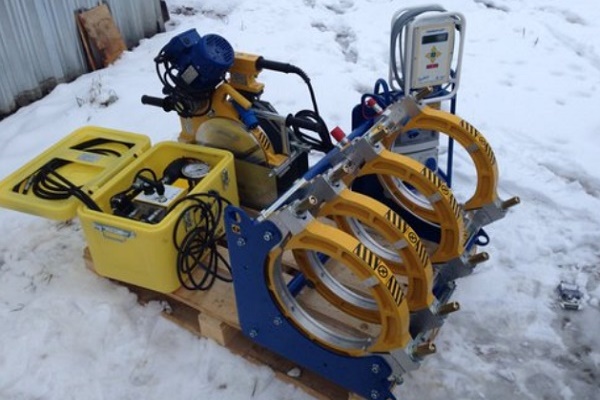
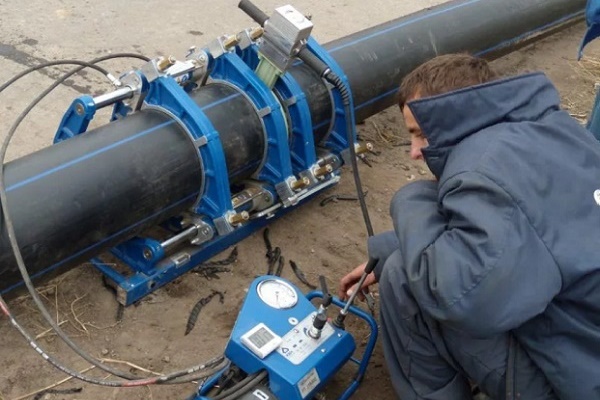
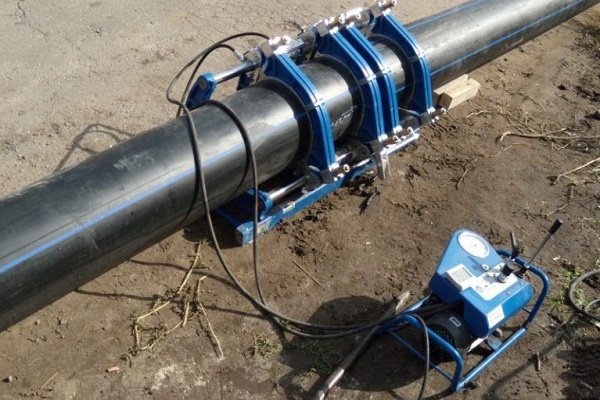
Il set standard di dispositivi per la saldatura di testa di tubi in polietilene include:
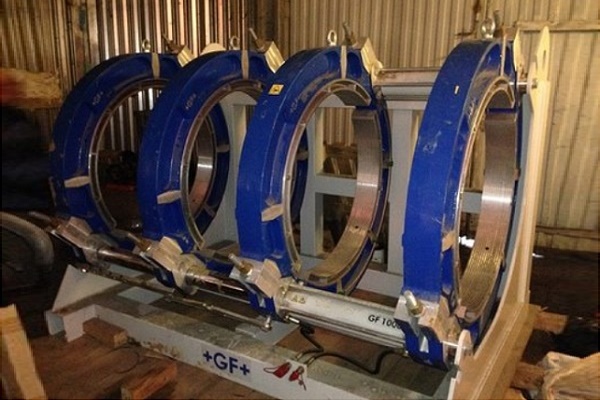
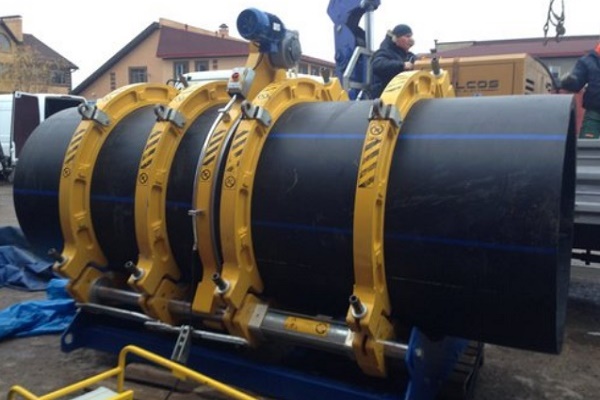
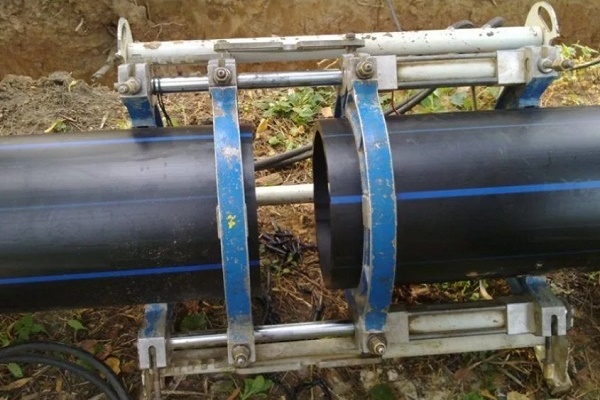
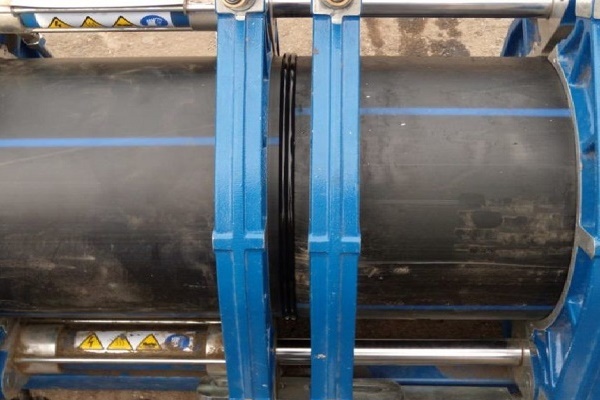
- Centratore. È un telaio con 4 morsetti metallici per tubi, due dei quali mobili e due fissati rigidamente alla base.
- Fresatore di estremità. È un dispositivo a disco separato per il taglio meccanico preciso delle estremità dei tubi da saldare. Il dispositivo si fissa alle guide della saldatrice.
- Specchio riscaldante. È una piastra rotonda rivestita in teflon, alla quale vengono premute le giunzioni dei tubi per fondere il PE. Dispone di un termometro incorporato.
- Azione idraulica o meccanica. Dispositivo per regolare la forza di pressione dei tubi durante il riscaldamento e il successivo collegamento.
- Inserti di riduzione. Sono un set di semianelli intercambiabili per fissare tubi di vari diametri.
- Unità di controllo. Fa parte dei kit di attrezzature con automazione del processo di saldatura.
In sostanza, il set di attrezzature è costituito da dispositivi indipendenti che svolgono funzioni specifiche nelle varie fasi del processo di saldatura. Possono essere destinati sia alla saldatura puramente manuale, sia alla giunzione di tubi in modalità completamente automatica.
Per il montaggio dei giunti a elettrofusione si utilizza l'apposita saldatrice con scanner di codici a barre integrato. Non sono necessari dispositivi aggiuntivi per questo processo.
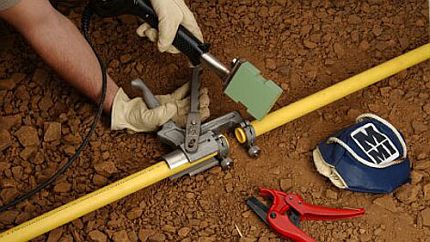
Per la saldatura a bicchiere sarà necessario acquistare il seguente kit:
- saldatrice elettrica;
- forbici-tagliatubi;
- supporto;
- calibratore e smussatore;
- accessori per il riscaldamento degli elementi da unire.
Oltre all'attrezzatura indicata, per il montaggio dei tubi potrebbero essere necessari anche utensili generici: chiave inglese, metro a nastro, pennarello e altri.
Preparazione al processo di saldatura
Un fattore non trascurabile per una saldatura di qualità dei tubi in HDPE è la loro preparazione preliminare. Le operazioni necessarie per formare un buon cordone di saldatura verranno presentate sotto forma di istruzione.
Immediatamente prima di riscaldare le parti da saldare, è necessario:
- Verificare l'identità del materiale e della marcatura delle parti da saldare.
- Pulire e sgrassare i giunti dei pezzi da unire.
- Centrare i tubi e fissarli saldamente.
- Lavorare i tagli con la fresatrice a testa fino a ottenere un nastro continuo di lunghezza pari a due circonferenze del tubo.
Dopodiché è necessario pulire i bordi delle parti da unire dai trucioli.
Dopo un'accurata preparazione dei tubi e dei raccordi in polietilene per la saldatura, si può essere certi che una saldatura di qualità è per metà garantita.
Metodi di saldatura dei tubi in PE
Il polietilene ad alta densità industriale (HDPE) è un materiale termoplastico le cui proprietà non cambiano durante i cicli di riscaldamento e raffreddamento. Pertanto, è perfettamente adatto per l'installazione di tubazioni domestiche e industriali.
Il collegamento di singoli tubi e raccordi in HDPE avviene tramite giunti filettati smontabili o con i seguenti metodi di saldatura:
- a bicchiere;
- a elettrofusione;
- a testa.
I tubi con spessore di parete fino a 4,5 mm (diametro fino a 50-110 mm) vengono saldati con i primi due metodi, mentre per tubi a parete più spessa si utilizza il metodo di saldatura di testa senza raccordi.
Variante #1 — modalità di saldatura di testa
Durante la saldatura di testa è importante controllare i parametri critici: temperatura dell'utensile e della plastica, pressione di serraggio e durata delle operazioni. In assenza di sensori per questi valori, difficilmente si riuscirà a ottenere un cordone di saldatura di qualità in modo stabile.
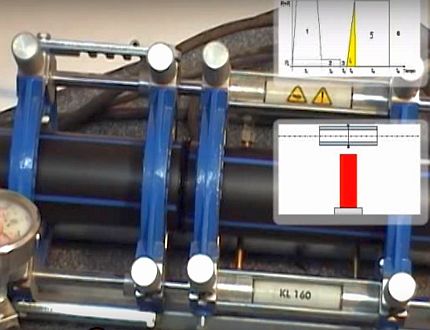
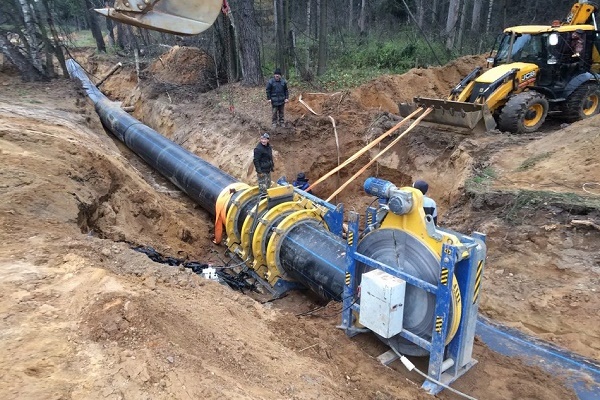
È meglio esaminare le istruzioni passo passo per la saldatura di testa di tubi in polietilene utilizzando come esempio un'apparecchiatura semiautomatica con azionamento idraulico.
La saldatura di testa viene eseguita se lo spessore della parete del tubo in polietilene non supera i 5 mm e il suo diametro non supera i 50 cm. La tecnologia comprende una serie di fasi standard:
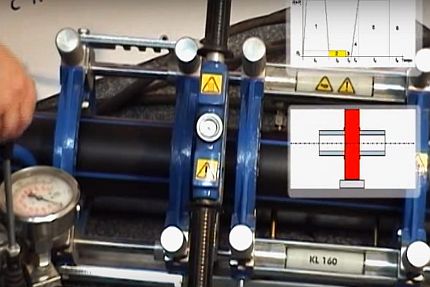
Passo#1 — Riscaldamento dei giunti
Dopo la lavorazione delle estremità dei tubi, lo specchio di saldatura viene riscaldato a una temperatura di 200-230 gradi e posizionato al centro del centratore. Quindi, mediante l'azionamento idraulico, i bordi dei tubi in PEAD vengono premuti saldamente contro di esso con una forza di 4-6 kg/cm2.
Quando le dimensioni della bava si avvicinano ai valori minimi consentiti, la forza viene ridotta a 0,2-0,5 kg/cm2 e si continua a riscaldare la plastica per tutto il tempo normativo. La saldatura è consentita a temperature da -15 °C a +45 °C, ma in condizioni di freddo il tempo di riscaldamento può essere aumentato.
Passo #2 — Collegamento dei tubi
Dopo il necessario riscaldamento e fusione del PEAD sui giunti, i tubi vengono separati con l'azionamento idraulico, si rimuove lo specchio e si ripremono le superfici da saldare l'una contro l'altra con una forza di 1-3 kg/cm2. Le dimensioni della bava sono controllate visivamente, quindi la pressione di serraggio può variare.
Passo #3 — Raffreddamento e ispezione
I tubi rimangono premuti l'uno contro l'altro fino al completo raffreddamento del giunto. Dopo aver rimosso la forza dall'azionamento idraulico, i tubi vengono estratti dai morsetti del centratore e si valuta lo stato del cordone di saldatura e della bava. Se i loro parametri rientrano nella norma, il tubo è pronto per l'uso.
Variante #2 — saldatura a bicchiere dei tubi in PE
Dopo il taglio preliminare e la preparazione dei tubi in PEAD e dei raccordi, si può iniziare la loro saldatura a bicchiere. Il processo verrà descritto sotto forma di istruzioni passo passo.
Passo #1: Preparazione del saldatore
La temperatura ottimale per la saldatura dei tubi in polietilene è compresa tra 210 °C, quindi sono adatti solo saldatori con riscaldamento regolabile. Prima di collegare alla rete elettrica, è necessario avvitare sul ferro appositi accessori bifacciali (manicotto e mandrino) e posizionare il saldatore su un supporto a croce.
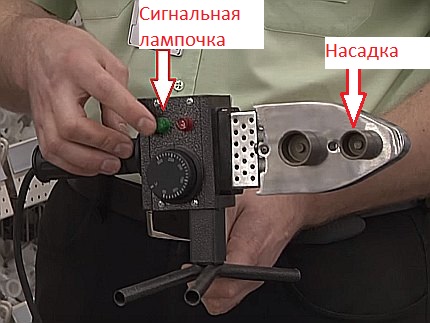
Quando viene raggiunta la temperatura impostata, si accenderà una spia luminosa (di solito verde).
Passo #2: riscaldamento dei componenti
Eseguire lavori con tubi caldi è più sicuro con i guanti. Per riscaldare i componenti, è necessario contemporaneamente infilare un pezzo da unire sul mandrino e poi inserire l'altro in un manicotto metallico.
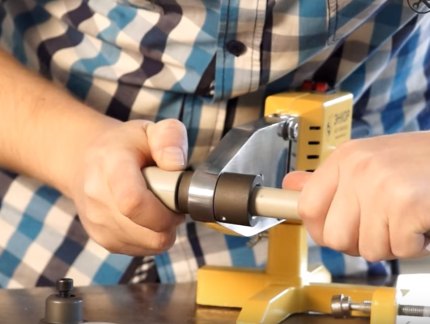
Per rispettare la profondità di giunzione, si può segnare in anticipo con un pennarello il punto corrispondente sul tubo, e poi fare riferimento ad esso quando si uniscono i pezzi riscaldati.
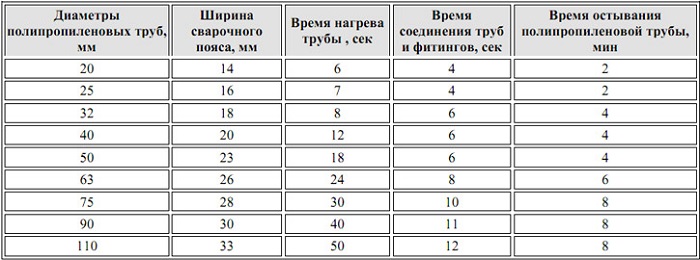
Sopra è riportata una tabella con i tempi indicativi di riscaldamento, giunzione e raffreddamento dei tubi, nonché la profondità di inserimento nel bicchiere. Con temperature sotto zero, il tempo di riscaldamento del materiale può essere aumentato di 1-2 secondi.
Passo #4: unione dei componenti
Dopo il riscaldamento, i pezzi devono essere contemporaneamente rimossi dagli accessori e con un movimento forte e diritto inserire il tubo nel bicchiere fino alla linea segnata. Non si possono ruotare i pezzi l'uno rispetto all'altro. Dopo 5-10 secondi dall'unione, qualsiasi spostamento può causare una forte diminuzione della resistenza del giunto.
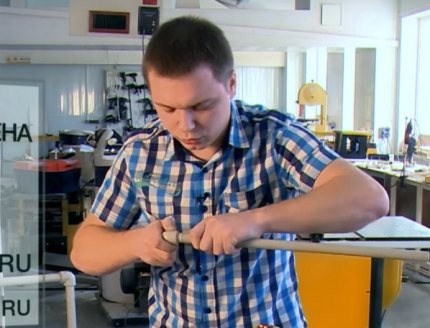
Dopo il raffreddamento, è opportuno esaminare la saldatura interna per verificare la presenza di rigonfiamenti che ostruiscono il lume del tubo. Se è ristretto, è meglio risaldare il giunto per prevenire un calo di pressione nel sistema.
Variante #3 — saldatura per elettrofusione del polietilene
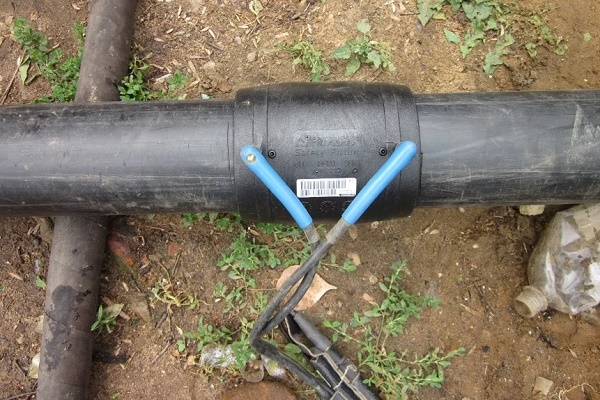
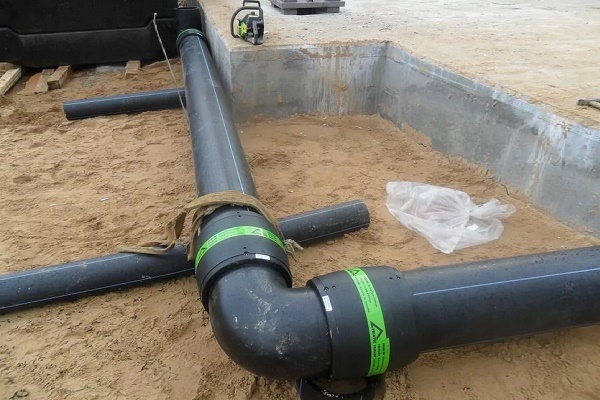
La saldatura dei tubi in polietilene mediante elettromuffola è il metodo più semplice e veloce. I raccordi in plastica hanno una spirale metallica incorporata che riscalda autonomamente le superfici da unire e fonde il PE.
Con questo metodo si devono spendere soldi extra per le elettromuffole, il cui costo parte da 3-4 dollari l'una. Pertanto, questa saldatura viene utilizzata solo nei punti in cui i metodi di testa e a bicchiere non sono disponibili. Il vantaggio del metodo elettrosaldato è la possibilità di unire tubi con spessore da 4,5 mm o inferiore.
Fasi principali della saldatura:
- Pulizia e lavorazione meccanica del raccordo e delle estremità dei tubi.
- Centraggio e inserimento del tubo nell'elettromuffola.
- Collegamento del raccordo ai contatti elettrici di una speciale saldatrice, riscaldamento del giunto.
Ultima fase – spegnimento dell'alimentazione e raffreddamento del tubo.
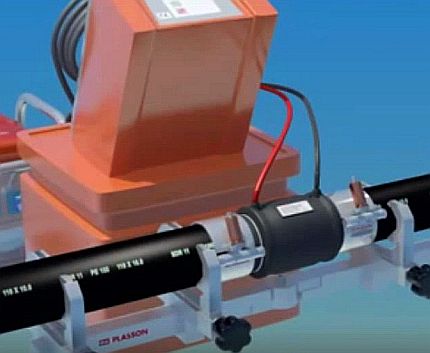
Sui raccordi a elettrofusione è presente un codice a barre con i parametri codificati di tempo di riscaldamento, corrente e tensione. Viene letto dallo scanner della saldatrice, che esegue il processo di saldatura in modalità automatica. I prodotti risultano saldati in modo stretto e affidabile su una vasta area.
Giunti di saldatura di testa corretti
La correttezza dell'esecuzione di tutte le istruzioni di saldatura può essere valutata dall'aspetto finale del giunto in polietilene. In caso di formazione di una saldatura errata e di alto rischio di perdita di tenuta durante l'uso successivo, è meglio tagliare il giunto ai bordi e saldarne uno nuovo.
In una saldatura eseguita correttamente, le dimensioni del cordone di bava devono corrispondere ai valori normativi.
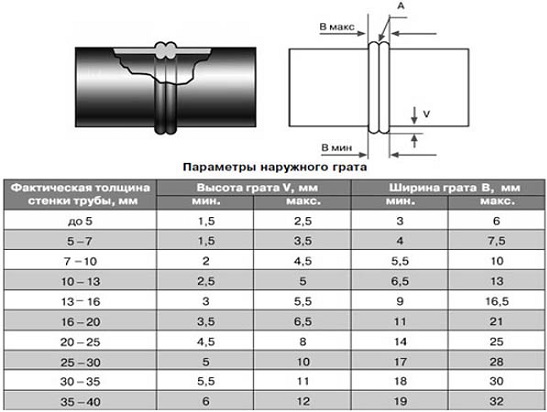
Esistono anche requisiti aggiuntivi per i parametri dei cordoni:
- Simmetria e uniformità su tutta la circonferenza del giunto.
- Lo spostamento delle pareti dei tubi nel piano radiale non deve superare il 10% del loro spessore.
- Il colore dei cordoni deve essere identico alla colorazione del tubo.
- La depressione tra le bave non deve estendersi al di sotto del livello della superficie esterna dei tubi.
E naturalmente, è completamente esclusa la presenza di crepe e pori.
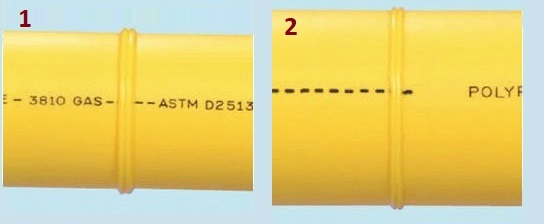
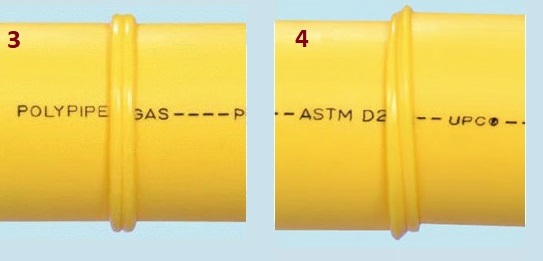
La causa dell'asimmetria dei cordoni lungo la circonferenza può essere una sfacciatura preliminare di scarsa qualità o un posizionamento inclinato della sfacciatrice rispetto al tubo.
Istruzioni per il montaggio dei tubi in polietilene
Per il collegamento di tubi in polietilene agli elementi della rete idrica possono essere utilizzati i seguenti giunti:
- fissi;
- smontabili.
I giunti fissi si ottengono saldando i tubi tra loro o a raccordi saldati speciali. Questo metodo è economico, ma le strutture risultanti sono spesso ingombranti. L'uso di giunti fissi è giustificato per l'installazione di reti idriche interrate fisse.
Per l'assemblaggio di sistemi temporanei in tubi di polietilene, e anche in assenza di attrezzature di saldatura, è possibile utilizzare raccordi a compressione filettati, il cui montaggio verrà descritto di seguito.
Collegamento del tubo a un raccordo a compressione
I raccordi a compressione costano più di quelli saldati, ma sono smontabili e facili da usare. Le raccomandazioni per il loro montaggio sono illustrate nelle istruzioni passo passo riportate di seguito.
Passo primo – ispezione visiva e taglio
L'assemblaggio del sistema in tubo di polietilene e raccordo a compressione in plastica inizia con l'ispezione per verificare la presenza di crepe e graffi profondi. È meglio tagliare immediatamente la parte difettosa del tubo.
Il tubo di polietilene può essere tagliato con un coltello o con un tagliatubi speciale. Il risultato deve essere un taglio perfettamente perpendicolare, senza sbavature e ondulazioni. Per eliminare le irregolarità dei bordi è possibile acquistare una smussatrice manuale.
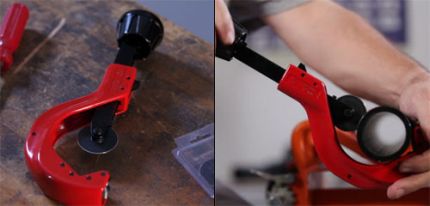
Passo secondo – montaggio degli elementi del raccordo sul tubo
Prima si infila il dado di serraggio sul tubo, poi il cono di serraggio, quindi l'anello di serraggio e infine si monta la guarnizione in gomma.
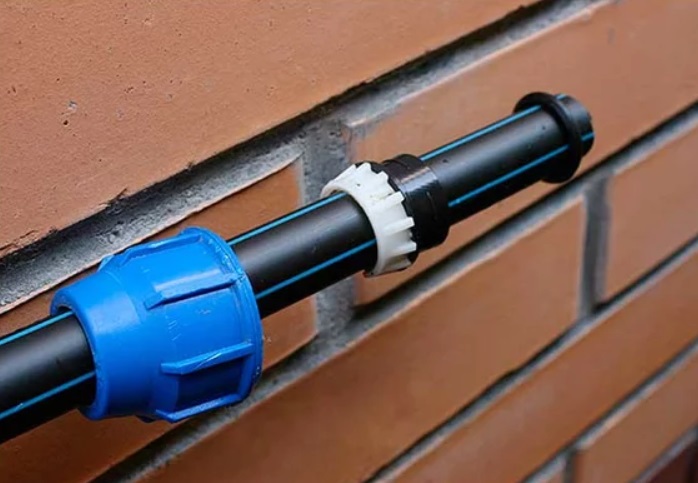
L'estremità del tubo viene inserita a fondo nel corpo del raccordo, e gli elementi già infilati sul tubo vengono portati verso la filettatura. Quindi il dado di serraggio viene stretto saldamente a mano. Se si dispone di una chiave a catena, è possibile stringere ulteriormente il giunto.
Non c'è fretta di stringere il dado di serraggio – potrebbe inclinarsi. Se la corsa è dura, è meglio svitare nuovamente il giunto e ripetere il montaggio.
Dopo il montaggio del raccordo, è opportuno verificare la tenuta del giunto. In caso di perdita, è possibile riavvitare facilmente il dado, regolando gli elementi della struttura.
Innestamento della sella nel tubo
Se è necessario realizzare una derivazione da un tubo di polietilene, non è obbligatorio acquistare un raccordo a T. Sarà sufficiente forare un foro nel tubo e installare una sella. Come fare verrà spiegato nelle istruzioni passo passo.
Passo primo – preparazione
Inizialmente è necessario ispezionare i pezzi da collegare per verificare l'assenza di graffi e crepe e pulire la loro superficie con un panno umido.
Passo secondo – montaggio del morsetto
Infiliare entrambe le parti del morsetto sul tubo e serrare i dadi con una chiave. Lo scopo della procedura è bloccare saldamente la sella.
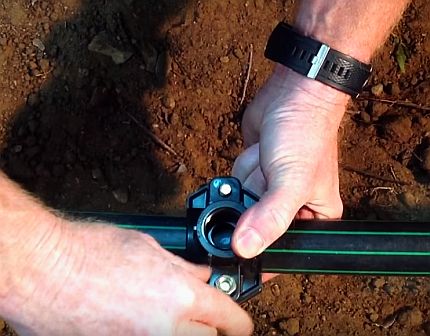
Passo terzo – foratura
Segnare un punto al centro del foro della sella e, ai bordi del raccordo, tracciare delle linee con un pennarello per ricordare la posizione. Svitare la sella e rimuovere le sue parti. Forare il tubo di polietilene nel punto segnato utilizzando una punta del diametro richiesto.
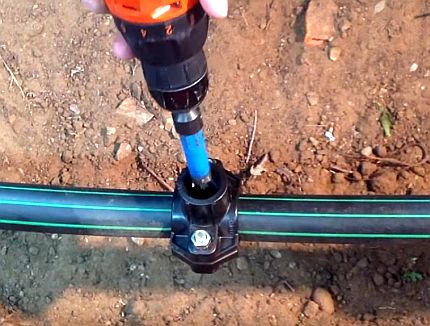
Quarto passo – assemblaggio della sella
Pulire l'interno del tubo in PE dai trucioli e rimuovere eventuali bave dai bordi del foro praticato. Applicare le parti del raccordo al tubo secondo i segni tracciati in precedenza e serrare saldamente i dadi di bloccaggio.
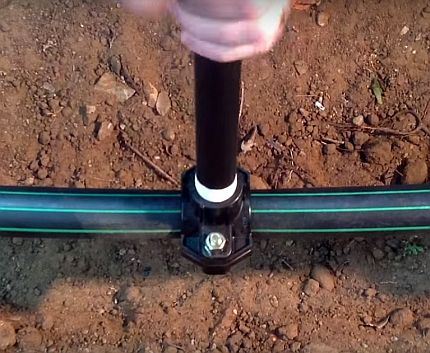
Durante l'avvitamento del tubo o del raccordo nella sella, è possibile avvolgere diversi strati di nastro PTFE.
La parte della sella con il foro di uscita può avere una scanalatura sul lato del tubo per l'anello di tenuta in gomma. Pertanto, se presente, è necessario inserire la guarnizione tra il tubo e il raccordo.
Se invece in un determinato tratto della tubatura è necessario piegare un tubo, Le consigliamo di farlo seguendo le istruzioni fornite qui.
Conclusioni e video utili sull'argomento
I video proposti mostreranno chiaramente tutti i tipi di saldatura dei tubi in HDPE e illustreranno il processo di assemblaggio del raccordo a compressione e della sella.
Saldatura a bicchiere dei tubi in polietilene:
Processo di saldatura elettrofusione:
Saldatura di testa dei tubi in HDPE con macchina semiautomatica a comando idraulico:
Montaggio del raccordo a compressione sul tubo:
Installazione della sella su tubo in HDPE:
L'installazione autonoma di tubature dell'acqua in polietilene richiede alcune conoscenze e competenze, ma è perfettamente realizzabile rispettando le regole sopra elencate. In assenza di attrezzature speciali, è possibile assemblare la tubatura senza utensili, utilizzando esclusivamente raccordi a compressione.
Esistono molte opzioni di montaggio, ma è necessario utilizzare quella che garantisce il risultato con il minimo costo finanziario.
Sta determinando il metodo ottimale per saldare il polietilene e desidera chiarire alcuni punti? Non esiti, rivolga le sue domande ai nostri esperti – cercheremo di aiutarLa.
O forse desidera condividere la sua esperienza personale nell'installazione del polietilene in ambito domestico? Scriva i suoi commenti, aggiunga foto uniche – le sue informazioni saranno utili a molti principianti.
 Fascette per il fissaggio dei tubi: panoramica dei tipi e istruzioni per il montaggio
 Realizzare un box per tubi in bagno: istruzioni passo passo per il montaggio
 Montaggio di tubi in PEAD fai da te: istruzioni per la saldatura + come piegare o raddrizzare tali tubi
 Tecnologia di saldatura di tubi in polipropilene fai da te: panoramica dei metodi e dei dettagli
 Giunzione di tubi in rame: istruzioni e confronto tra diverse tecnologie di montaggio
 Paravento in tubi di plastica: tipi di divisori + guida passo passo alla realizzazione
 Quanto costa l'allacciamento del gas a una casa privata: prezzo dell'organizzazione della fornitura di gas
 Le migliori lavatrici con asciugatrice: classifica dei modelli e consigli per gli acquirenti
 Cos'è la temperatura del colore della luce e le sfumature della scelta della temperatura delle lampade per le proprie necessità
 Sostituzione dello scaldabagno a gas in appartamento: documentazione per la sostituzione + norme e requisiti principali
Certamente, i tubi di plastica per acqua potabile e riscaldamento – sono molto comodi e qualsiasi uomo con le mani può installarli. Ma perché nessuno parla della sicurezza durante la saldatura di questi tubi, del fatto che solo il mercurio e il piombo possono essere più dannosi dei vapori di plastica che bruciano?
È obbligatorio utilizzare respiratori e aerare l'ambiente. Mandare i familiari, specialmente bambini e animali (si parla di massa corporea), a trovare parenti o amici durante i lavori di ristrutturazione.
La plastica ci facilita la vita in molti settori – ma ci uccide anche… Abbia cura di sé!
Buongiorno, Elina, comprendo la sua preoccupazione e per questo voglio approfondire un po' i punti principali riguardanti la sicurezza. Innanzitutto bisogna capire che la professione di saldatore di tubi in polietilene è una professione a elevato rischio.
Ma esaminiamo i punti per i cittadini comuni:
– è necessario garantire una ventilazione adeguata nell'ambiente in cui verranno saldati i tubi in polietilene;
– occorre lavorare con indumenti speciali;
– utilizzare guanti protettivi speciali;
– utilizzare respiratori;
– fare pause durante il lavoro per uscire a respirare aria fresca.
Se si rispettano questi punti, il processo di saldatura dei tubi in polietilene non comporterà danni per l'organismo.