Come si esegue la piegatura di tubi metallici: sottigliezze tecnologiche dei lavori

I tubi piegati ad angolo trovano applicazione nei settori petrolifero e chimico, nella costruzione di macchine e apparecchiature. Nessun progetto architettonico o edile può farne a meno.
Per le svolte è possibile utilizzare vari raccordi, ma in tal caso potrebbe verificarsi una perdita, e a volte ciò è semplicemente inaccettabile per ragioni estetiche. Un aspetto più gradevole e un'elevata affidabilità sono garantiti dalla piegatura dei tubi, un processo che non compromette la loro integrità.
Vi spiegheremo come piegare al meglio un tubo metallico sia con la tecnologia a freddo che a caldo. Nell'articolo che abbiamo preparato viene descritta la specificità della piegatura di tubi realizzati con diversi materiali. Vengono illustrate le particolarità del lavoro con tubi profilati e normali tubi tondi.
Indice dei contenuti:
Caratteristiche del processo di piegatura
Ogni metallo ha le sue peculiarità; senza tenerne conto, è impossibile dare al profilato metallico una forma complessa. Sul tubo da piegare agiscono forze radiali e tangenziali.
Le prime deformano la sezione, le ultime favoriscono la comparsa di pieghe. Il requisito principale per il risultato finale è che la sezione del tubo rimanga invariata e che non vi siano ondulazioni sulle pareti. La piegatura consente di ridurre al minimo il numero di giunti saldati durante la posa di tubazioni con vari raccordi.
Metodi di piegatura dei tubi
In base all'angolo di piega richiesto, al materiale e al diametro del tubo, la piegatura può essere eseguita manualmente o con l'uso di attrezzature speciali. Si distinguono anche la piegatura a caldo e a freddo, con riempimento del tubo o senza riempimento.
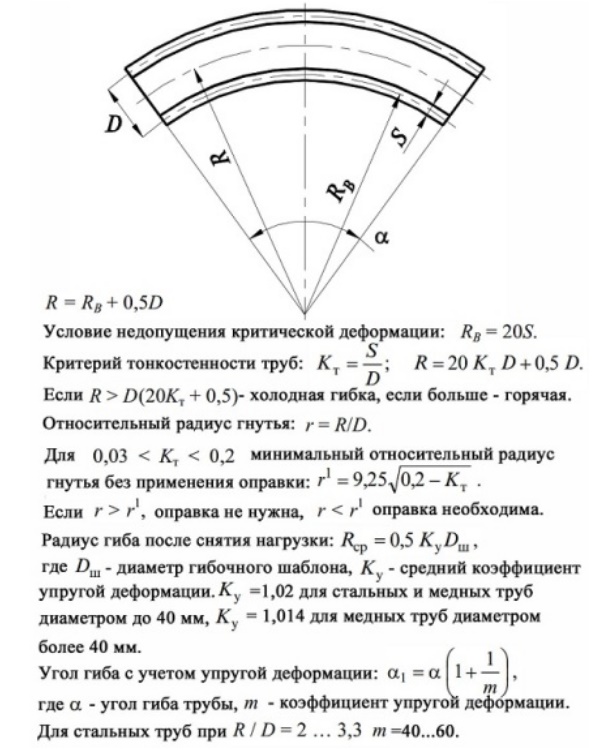
Dopo la cessazione dell'azione del carico si verifica un fenomeno chiamato 'rimbalzo elastico', direttamente proporzionale al modulo di elasticità del materiale. L'entità della deformazione possibile dipende anche dal metodo di piegatura utilizzato e dalla geometria dell'oggetto.
Specificità della tecnologia a caldo
Questo metodo viene scelto quando è necessario piegare un tubo con diametro a partire da 10 cm. I tubi vengono deformati a caldo sia manualmente che con l'uso di macchinari. Esiste il concetto di raggio minimo di piegatura.
La lunghezza della zona del tubo da riscaldare viene determinata in base al diametro del tubo e all'angolo di piega. Inoltre, il raggio di curvatura non può essere inferiore al diametro del tubo moltiplicato per 3.
La lunghezza del tratto da riscaldare si calcola con la formula:
L = α x d / 15
Nella formula: L è la lunghezza cercata in mm, α è l'angolo di piega in gradi, d è il diametro esterno del tubo in mm, 15 è il coefficiente. Supponiamo che un tubo di diametro 200 mm debba essere piegato con un angolo di 60°, allora L = 60 x 200 / 15 = 800 mm, cioè 4 diametri.
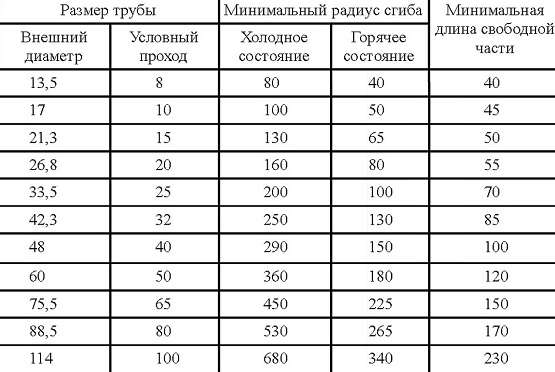
Per piegare un tubo, è necessario riscaldarlo a 900°. La temperatura ottimale per iniziare la piegatura è 760° e alla fine 720°C. In caso di surriscaldamento, le caratteristiche di resistenza del materiale si deteriorano.
Il processo di piegatura a caldo comprende diverse operazioni:
- realizzazione del modello;
- riempimento con sabbia;
- marcatura della zona;
- riscaldamento;
- piegatura.
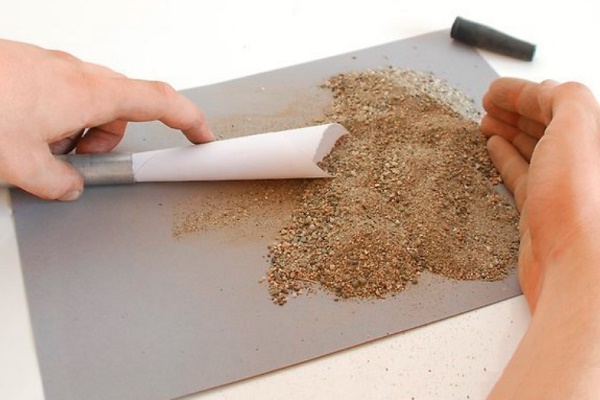
Per evitare che la sezione del tubo si deformi e che sulla sua parte interna nel punto di piega non si formino grinze, lo spazio interno viene riempito con sabbia di quarzo.
Innanzitutto, la sabbia viene essiccata e calcinata per rimuovere le impurità organiche a temperature comprese tra 150 e 500 °C, e poi viene passata attraverso un setaccio fine con maglie da 3,3 x 3,3 mm. Prima di iniziare a riempire il tubo, è necessario tappare una delle sue estremità.
Come tappi vengono utilizzati tappi di legno o metallo dotati di un foro per lo sfogo dei gas. Non si può usare sabbia fine o umida, perché la prima, sotto l'effetto termico, si sinterizza e aderisce fortemente alle pareti del tubo.
La seconda, a causa della formazione di vapore, contribuisce all'insorgenza di un'alta pressione interna, che può causare l'espulsione del tappo. Non è ammessa la presenza di sassolini nell'imbottitura, poiché potrebbero perforare la parete del tubo.
Il processo di riempimento del tubo è molto laborioso, pertanto il tubo viene trasportato alla torre e posizionato leggermente inclinato o verticale. Poiché la qualità della piega dipende direttamente dalla compattezza dell'imbottitura, il tubo viene costantemente battuto durante tutto il processo. Un suono sordo indica un buon riempimento del pezzo.
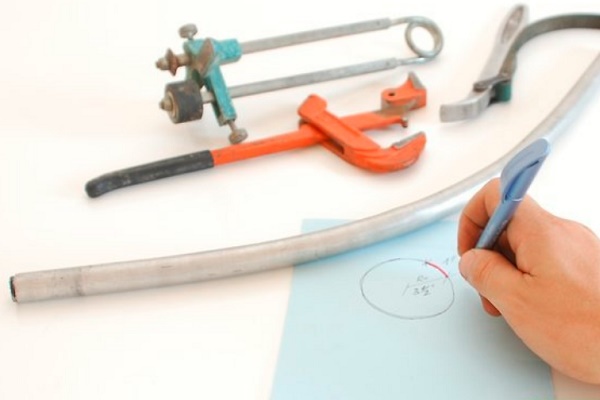
Prima di procedere all'operazione principale, sul tubo riempito di sabbia vengono tracciate le zone delle future pieghe applicando una sagoma. I tubi vengono riscaldati in forni o fucine. La piegatura viene eseguita sia manualmente che in modo meccanizzato.
In quest'ultimo caso si utilizzano piastre speciali dotate di montanti di arresto, con cui si fissa la parte riscaldata del tubo, e di fermagli che servono a tenere l'estremità del tubo sulla piastra. All'estremità opposta del tubo viene fissato un cavo, la cui tensione, tramite un argano o un verricello, provoca la piegatura del tubo.
Per evitare la deformazione delle pareti del tubo, nello spazio tra il montante e il tubo vengono inseriti distanziatori, diritti o curvi. L'estremità libera con il cavo applicato viene assicurata con un supporto. Durante il processo, si controlla la geometria del tubo applicando periodicamente una sagoma.
Dopo aver piegato il tubo all'angolo desiderato, i tappi vengono rimossi bruciandoli o semplicemente battendoli. La sabbia viene versata, il tubo viene pulito e lavato. Si esegue la verifica finale della piega con una sagoma.
Piegatura con metodo a freddo
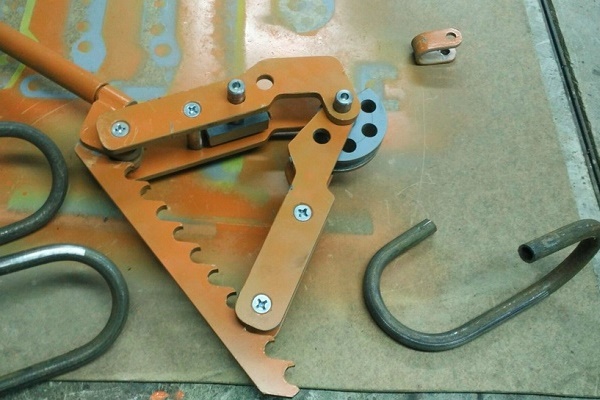
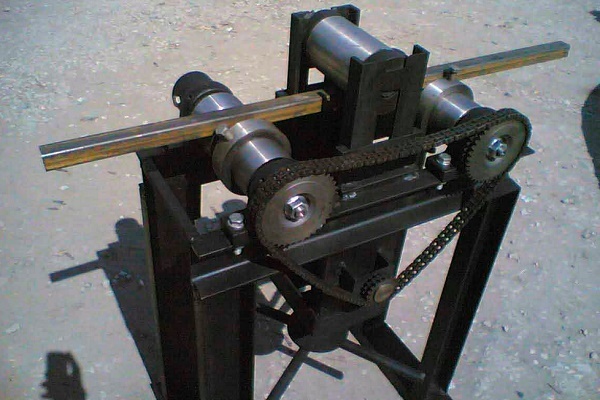
Per modificare la configurazione di tubi di piccolo diametro si utilizzano vari attrezzi manuali, per quelli più grandi si usano piegatubi meccanizzati. In ambito domestico, è più spesso necessaria la piegatura di tubi d'acciaio per acqua e gas, utilizzati nella realizzazione di impianti idraulici e di riscaldamento.
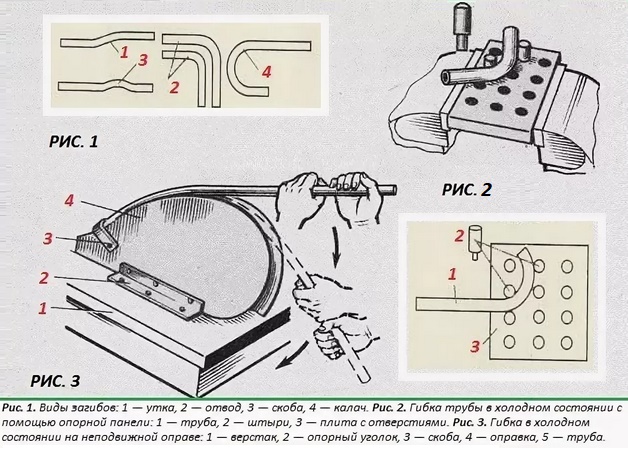
La piegatura del tubo a 90° è chiamata 'curva', quella a 180° 'collo d'oca', quella con un gradino è detta 'curva a gradino', e quella a forma di anello è chiamata 'staffa'.
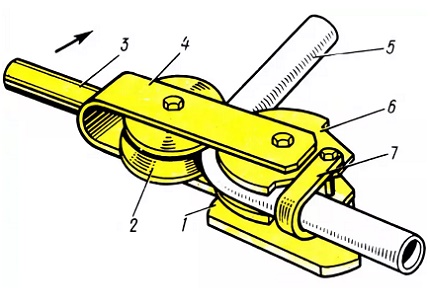
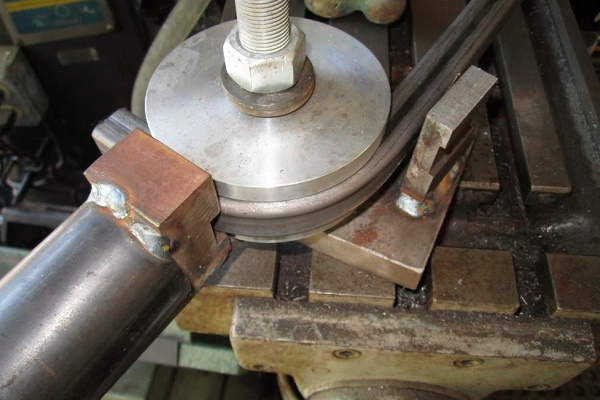
Per la piegatura manuale esistono anche altri attrezzi. In casa, per realizzare un serpentino per il riscaldamento dell'acqua, si avvolge semplicemente un tubo di acciaio inox di diametro circa 20 mm su un tratto di tubo di diametro maggiore. Preventivamente, sul tubo grande si salda una staffa, la si appoggia su supporti e la si serra.
Si riempie il tubo di sabbia e lo si chiude con tappi, poi lo si inserisce nella staffa e si inizia l'avvolgimento. Il tubo usato come sagoma va fatto ruotare, quindi servirà lo sforzo di almeno due persone. Terminato l'avvolgimento, si livella il serpentino.
La piegatura di un tubo in acciaio inossidabile o altro materiale in casa si può eseguire anche con l'attrezzo più semplice. È consigliabile utilizzarlo per piccoli volumi di lavoro.
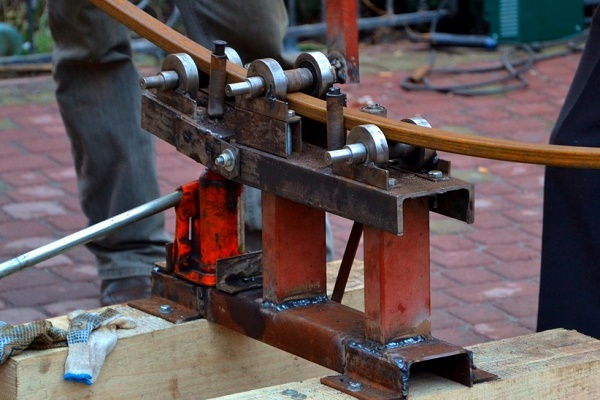
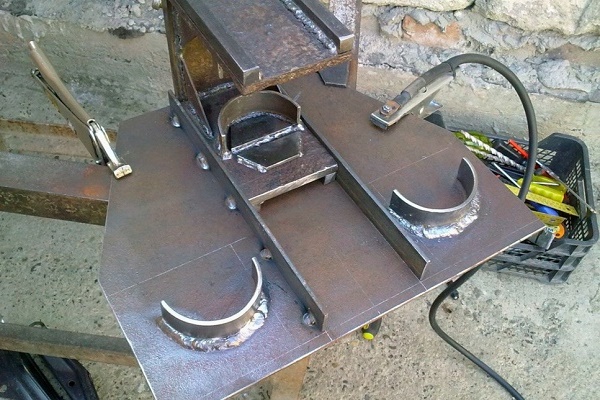
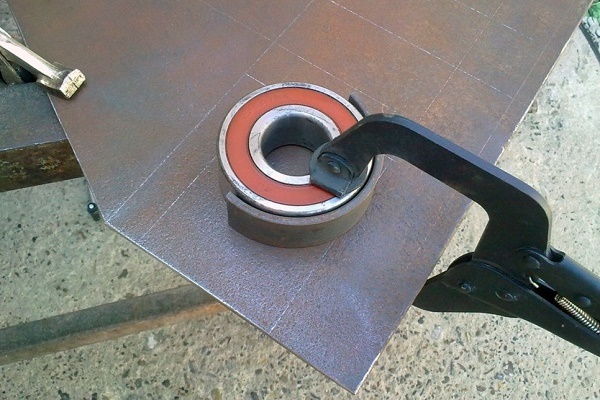
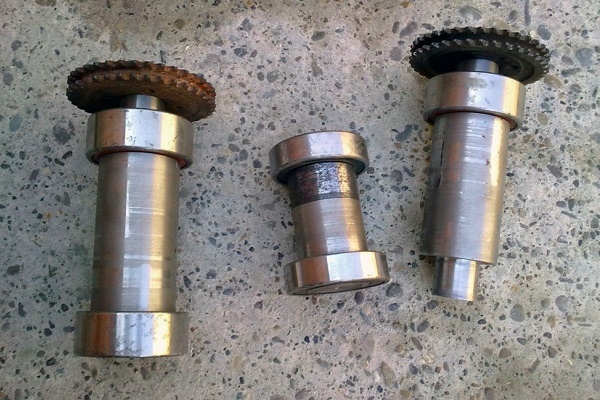
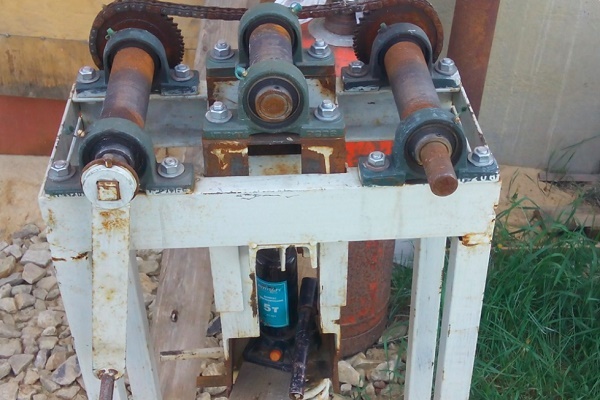
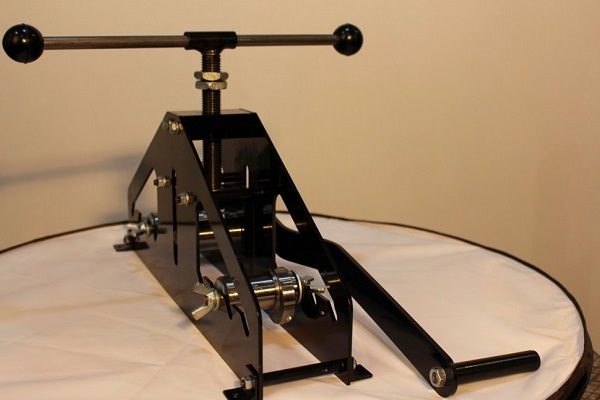
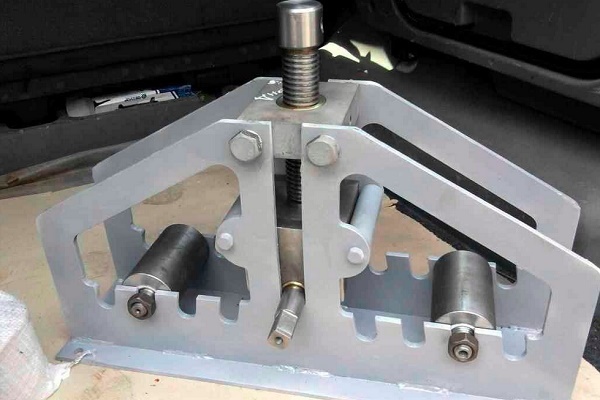
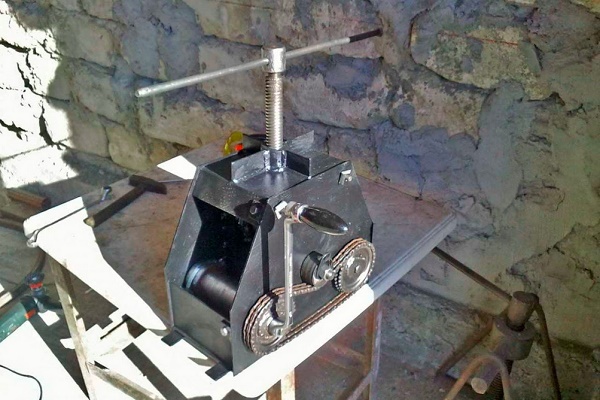
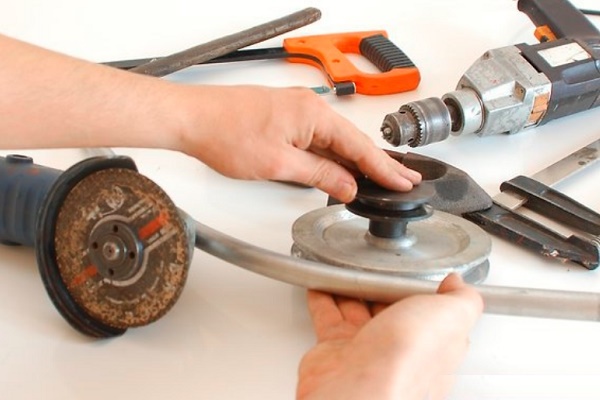
Una semplice macchina meccanica per piegare tubi si può costruire con le proprie mani, specialmente se si possiedono competenze da saldatore e si è familiari con l'apparecchio per saldatura:
Per realizzare un dispositivo di piegatura tubi rudimentale, sono necessari una lastra di cemento, perni metallici e un trapano a percussione. La lastra viene suddivisa in celle di 40 x 40 o 50 x 50 mm. Agli angoli delle celle, con il trapano a percussione, vengono praticati dei fori nei quali si inseriscono i perni.
Il tubo viene inserito tra i perni e, applicando forza, viene piegato. La precisione con questo metodo di piegatura non è ideale, ma è sufficiente per l'utilizzo del pezzo in ambito domestico. Per una piegatura con maggiore precisione, si può utilizzare un dispositivo realizzato con un martinetto.
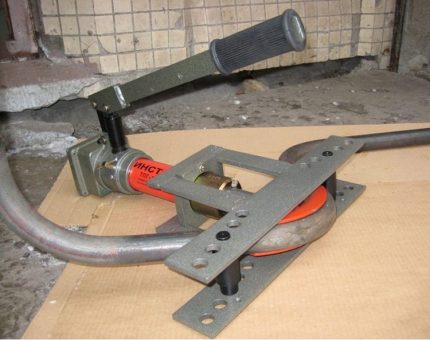
Per evitare che la cavità interna del tubo si deformi, si utilizzano mezzi che contrastano questo processo dall'interno. Come limitatori interni si usa spesso sabbia. In questo caso, si inserisce un tappo in un'estremità del tubo, e attraverso l'altra si versa sabbia, quindi anche questa viene chiusa con un tappo. Successivamente, si esegue la piegatura.
Talvolta il limitatore è una molla appositamente realizzata per questo scopo. Per l'avvolgimento si utilizza filo metallico con diametro da 1 a 4 mm. La molla deve entrare liberamente nel tubo nel punto di piega, lasciando una parte del filo all'esterno.
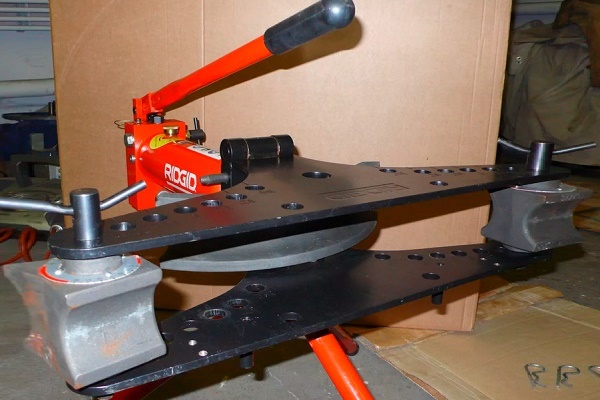
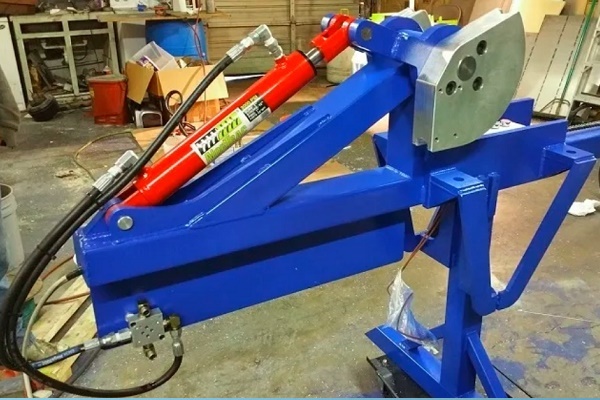
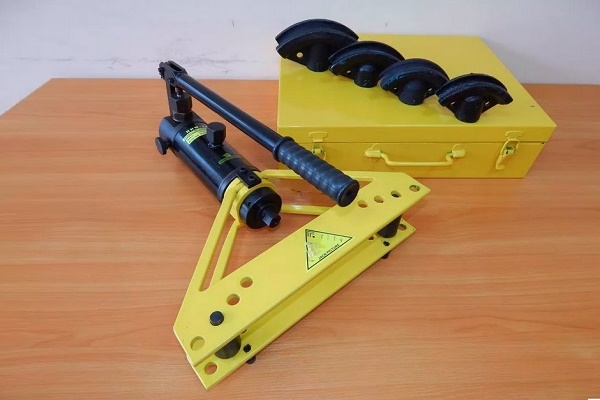
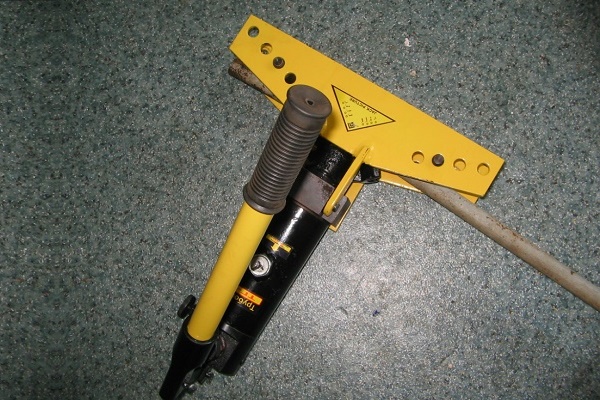
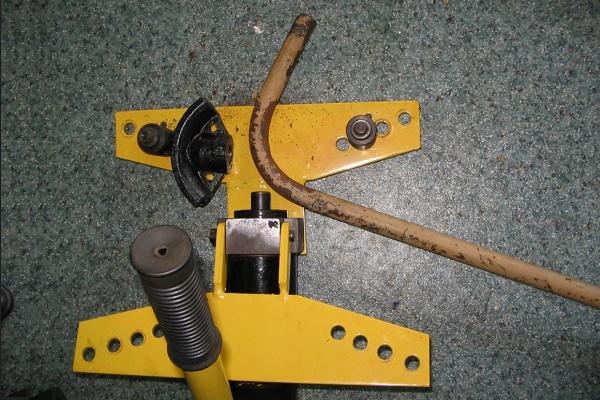
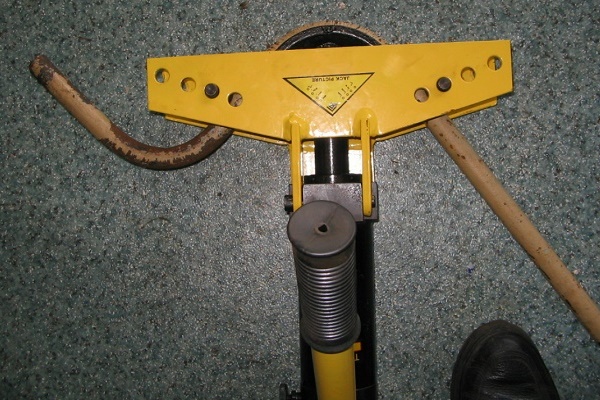
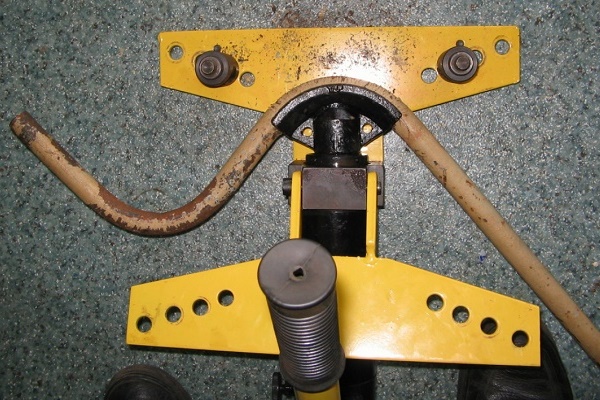
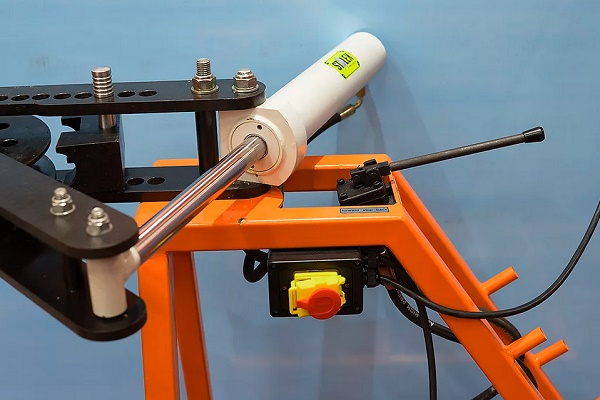
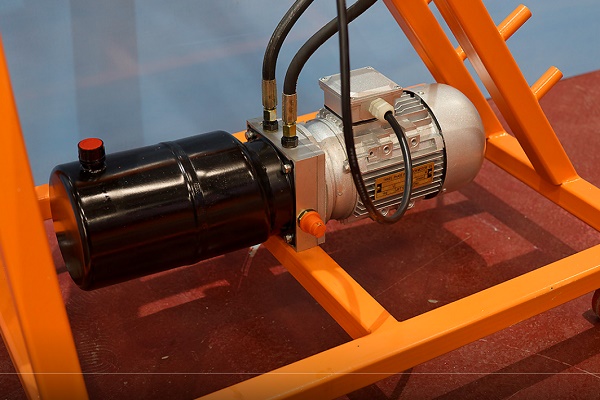
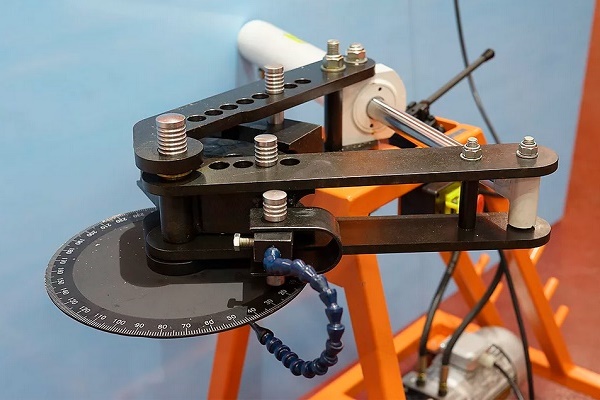
Il sistema idraulico degli utensili manuali, delle macchine portatili e fisse facilita notevolmente il processo di piegatura e accelera la deformazione dei tubi:
Dopo aver eseguito la curvatura, la molla viene rimossa tirando il filo. Nel caso di lavorazione con un tubo a sezione quadrata, per la realizzazione della molla si seleziona un filo con la stessa sezione.
A questo scopo è adatto anche un fascio di fili composto da singoli segmenti, che vengono spinti uno alla volta all'interno fino al punto della futura piegatura. Una volta completata l'operazione, i segmenti vengono estratti uno alla volta. A mano è possibile piegare un tubo in acciaio inox con sezione fino a 4 cm e spessore di parete 0,3 cm.
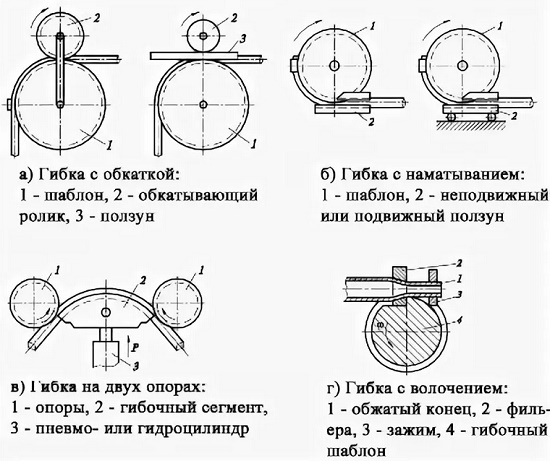
Per lavorare con grandi diametri è necessaria un'attrezzatura professionale. Esistono macchine piegatubi dotate di mandrino. Questo elemento costruttivo è una normale barra metallica.
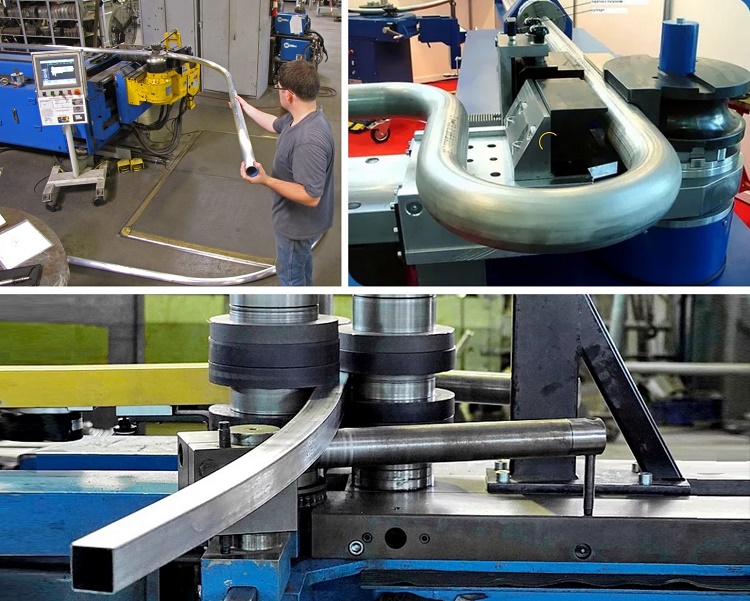
Prima di iniziare il processo di piegatura, viene inserito all'interno per prevenire la deformazione delle pareti del tubo. I mandrini inclusi nel kit hanno diverse sezioni, quindi è possibile selezionare quello adatto per un determinato diametro del prodotto tubolare.
Modifica della configurazione dei tubi in metalli non ferrosi
I metalli non ferrosi hanno una proprietà molto utile: l'elevata plasticità. Tuttavia, possiedono una resistenza insufficiente. Durante la piegatura, a seguito dell'applicazione di sforzi di compressione e trazione, può verificarsi uno schiacciamento o una rottura del tubo. Per evitare ciò, è necessario seguire esattamente la tecnologia.
Come piegare tubi di rame e ottone?
Per la piegatura di tubi di rame e di ottone si utilizzano sia metodi a caldo che a freddo. Scegliendo il primo, come riempitivo interno si seleziona sabbia; per il secondo, colofonia fusa. La tecnologia di piegatura è la stessa di quella per i tubi di acciaio.
I tubi in rame e ottone, prima della piegatura a freddo, devono essere ricotti con successivo raffreddamento. L'intervallo di temperatura per entrambi i materiali è lo stesso: da 600 a 700 °C. La differenza sta nel mezzo di raffreddamento: il rame viene immerso in acqua, mentre l'ottone viene raffreddato all'aria.
Dopo il completamento del processo, la colofonia viene rimossa mediante fusione. Per evitare la rottura del tubo, il processo non deve mai essere iniziato dal centro del tubo, ma solo dalle estremità. Come dispositivi per la piegatura si utilizzano sia strumenti semplici che complesse attrezzature meccaniche.
Le piegatubi manuali funzionano grazie allo sforzo fisico umano, mentre quelli idraulici riducono al minimo tale sforzo. Entrambi sono dotati di punte intercambiabili per poter selezionare il diametro desiderato.
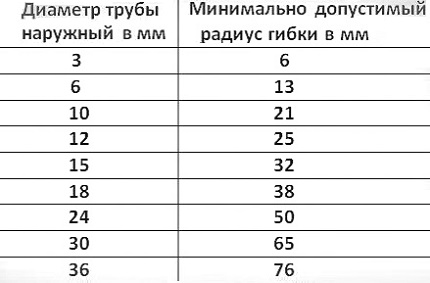
Lavorare con tubi di rame e ottone è molto più facile che con quelli di acciaio, ma la deformazione del metallo durante la piegatura avviene secondo le stesse leggi della fisica. Nella sezione piegata, la superficie esterna subisce trazione, con conseguente assottigliamento delle pareti.
All'interno del tubo avvengono processi inversi: la parete si comprime e diventa più spessa. Esiste il rischio che la sezione circolare si trasformi in un ovale e che il passaggio nominale si riduca, pertanto non si deve iniziare la piegatura senza aver adottato misure che impediscano questi fenomeni.
Piegatura di tubi in alluminio
I metodi principali per la piegatura dei tubi in alluminio sono gli stessi di quelli per l'ottone o il rame:
- spinta tra rulli;
- laminazione;
- rullatura;
- pressione.
Prima di decidere come e con quale metodo piegare i tubi in alluminio, è necessario conoscere ciascuno di essi. Il primo metodo viene utilizzato per tubi a parete sottile con diametro massimo di 10 cm, quando si desidera ottenere una piega dolce con requisiti di precisione modesti. Qui il raggio minimo è strettamente regolamentato. Il suo valore è di 5-6 diametri del tubo.
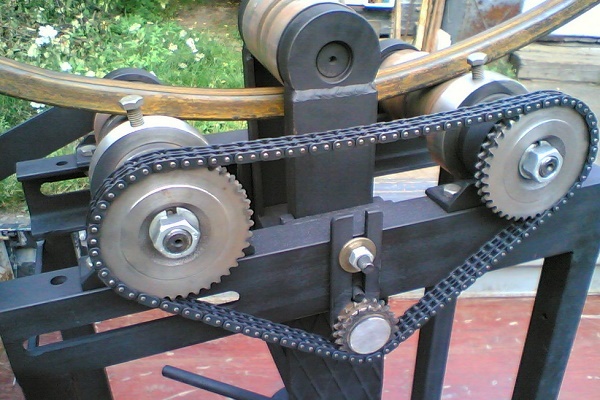
La curvatura della sezione è determinata dalla posizione del rullo deviatore. Con questo metodo si realizzano più spesso elementi decorativi d'interni. Con il secondo metodo si piegano tubi di grande diametro, utilizzando piegatubi a 3 rulli. Il tubo viene tirato tra i rulli motori, la cui orientazione determina il raggio di piegatura.
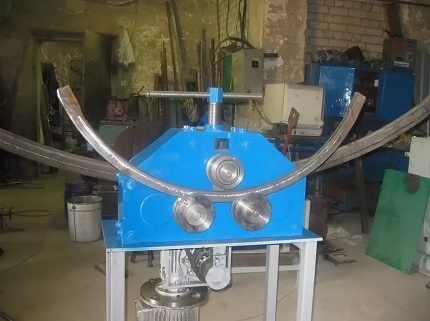
La precisione di questo metodo è ancora inferiore a quella del precedente, ma il pezzo può essere sottoposto a una nuova piegatura e il processo può essere ripetuto fino a quando non si ottiene la geometria desiderata.
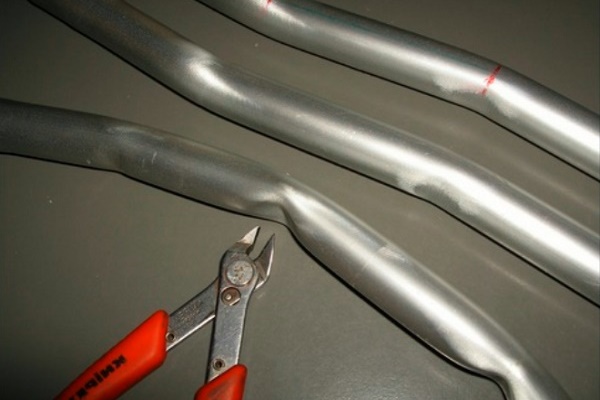
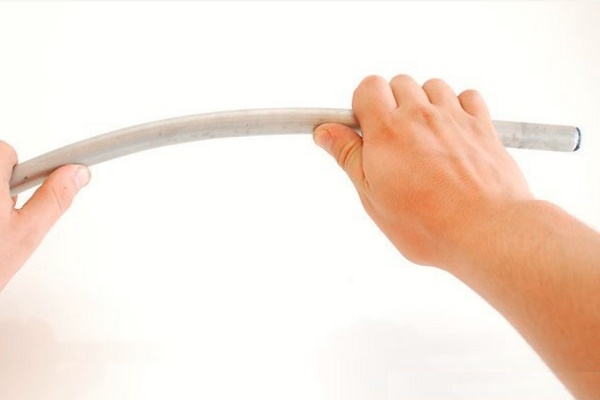
La piegatura di tubi sottili in alluminio può essere eseguita manualmente, dopo un'adeguata preparazione:
Il metodo di rullatura non prevede la presenza di un riempitivo interno, pertanto non viene utilizzato per ottenere raggi piccoli. Con questa scelta non sarà possibile soddisfare nemmeno i rigorosi requisiti riguardanti l'ovalità della sezione nel punto di piegatura.
Per la deformazione di un tubo di alluminio mediante pressione si utilizzano presse con stampi dotati di matrice della forma desiderata. La geometria richiesta si ottiene come risultato dell'effetto della pressione esercitata dall'esterno.
In alcuni casi, la pressione può essere interna, quando il tubo viene posto in uno stampo e si immette all'interno un liquido con una pressione sufficiente a premerlo contro le pareti.
I tubi in duraluminio non sono facili da piegare, poiché questo materiale è abbastanza duro e resiliente. Per facilitare il processo, vengono riscaldati immediatamente prima della piegatura a una temperatura compresa tra 350 e 400 °C, poi si attendono che i tubi si raffreddino naturalmente all'aria.
Metodi per la piegatura di tubi di grande diametro
Metodi relativamente recenti sono la piegatura di tubi con l'uso di correnti a frequenza industriale e alta frequenza e la piegatura con stiramento. Nel primo caso viene utilizzata un'apparecchiatura ad alta frequenza ad alta produttività, in cui il tubo di diametro 95–300 mm viene riscaldato, piegato e raffreddato.
È composta da due parti: una meccanica sotto forma di macchina piegatrice e una elettrica, che include la parte elettrica e l'apparecchiatura ad alta frequenza.
Il tubo si deforma solo nella sezione riscaldata situata nella zona dell'induttore. Il cambiamento della geometria alla dimensione desiderata avviene sotto l'azione di un rullo deviatore. Con questo metodo si può ottenere una piegatura con raggio di curvatura ridotto.
La piegatura tramite il secondo metodo viene eseguita su macchine piega-trazione, che includono un tavolo rotante. Sul tubo agiscono elevate forze di trazione e flessione. In questo modo si ottengono piegature a gomito con spessore di parete costante su tutta la circonferenza.
Il metodo viene utilizzato per la piegatura di tubi di grande diametro impiegati nell'industria aeronautica, automobilistica e nella cantieristica navale, dove sono richiesti elevati standard per le tubazioni. Il vantaggio risiede nella possibilità di piegare tubi con spessore di parete da 2 a 4 mm a 180°.
Particolarità della piegatura di tubi profilati
I tubi profilati hanno un aspetto più estetico rispetto ai loro analoghi a sezione circolare, pertanto si trovano spesso in strutture domestiche. Durante la piegatura, dall'interno agisce una forza di compressione, mentre dall'esterno una forza di trazione. È necessario scegliere attentamente il metodo di piegatura prima di iniziare questa operazione.
L'assortimento profilato comprende tubi con sezione quadrata, ovale, rettangolare.
Esistono diverse sfumature da non dimenticare quando ci si dedica alla piegatura di tubi profilati in casa senza disporre di attrezzature speciali:
- La lunghezza ottimale del tratto da piegare per tubi profilati con pareti sottili e sezione fino a 2 cm è l'altezza del tubo moltiplicata per 2,5.
- Per tubi a parete spessa, la lunghezza della zona di piega si determina moltiplicando la sezione per tre. Altrimenti, non si può evitare la rottura del materiale all'esterno o la sua deformazione all'interno.
- Il valore minimo del raggio di curvatura è la sezione di piega moltiplicata per 2,5.
Senza tenere conto di questi requisiti, non si può sperare in un buon risultato. I metodi di piega non differiscono da quelli utilizzati per i prodotti a sezione rotonda. Inoltre, si può utilizzare il metodo di piega manuale con tagli trasversali eseguiti su tre lati del tubo.
La lunghezza dei tagli e la loro quantità si determinano mediante calcoli. Supponiamo di avere un tubo di 40 x 90 mm. È necessario eseguire una rotazione completa, cioè piegare lungo la parete di 40 mm con un angolo di 180⁰ e un raggio di 150 mm. Prima si calcola la lunghezza del semicerchio sul raggio esterno:
L = (2π r : 2 = 2 x 3,14 x 190) : 2 = 596,6 mm
Per il raggio interno i calcoli sono gli stessi:
Lint. = (2 x 3,14 x 150) : 2 = 471 mm.
La somma delle lunghezze dei tagli sul raggio interno si determina con la formula: Ltaglio = L – Lint = 596,6 – 471 = 126 mm.
Coloro che desiderano realizzare con le proprie mani un piegatubi manuale o una macchina per piegare tubi profilati troveranno, negli articoli che proponiamo, numerose informazioni utili, schemi e consigli pratici.
Considerando che con una smerigliatrice angolare si può eseguire un taglio largo 5 mm, sul piano di piega lungo 126 mm si ottengono 25 incisioni, dopo le quali si piega il tubo fino a quando i bordi dei tagli non si toccano. Le incisioni vengono saldate e le saldature vengono levigate.
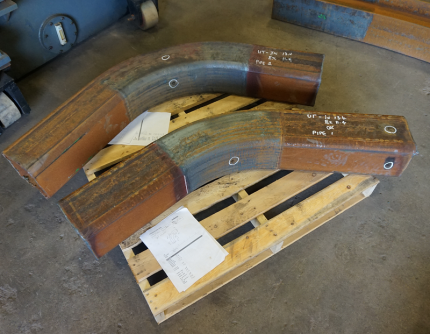
Esiste un altro metodo per piegare tubi profilati e rotondi, ma può essere applicato solo in inverno. Si inseriscono dei tappi alle estremità del tubo, si riempie d'acqua e si aspetta che si congeli. Si piega il tubo controllando il processo con un sagoma, poi si rimuovono i tappi e si elimina il liquido.
Conclusioni e video utili sull'argomento
Video #1. Come piegare un tubo con strumenti improvvisati, lo scopre da questo video:
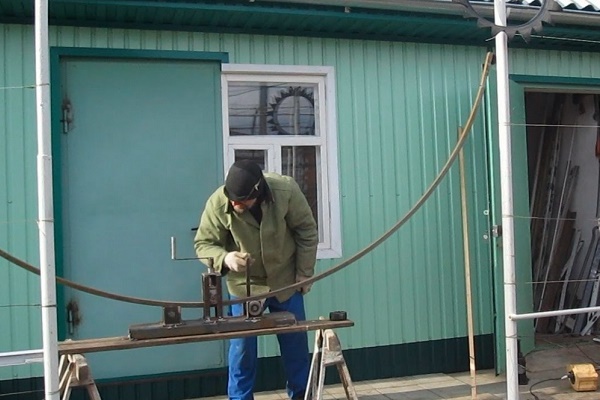
Video #2. Come piegare un tubo di qualsiasi sezione in un cerchio:
Video #3. Piegatubi fatto in casa — un oggetto utile in casa:
Durante la ristrutturazione o la costruzione di una casa, la necessità di piegare un tubo, rotondo o profilato, si presenta spesso. Se il volume è piccolo, si può fare da soli. La piegatura di massa dei tubi è possibile solo con attrezzature speciali.
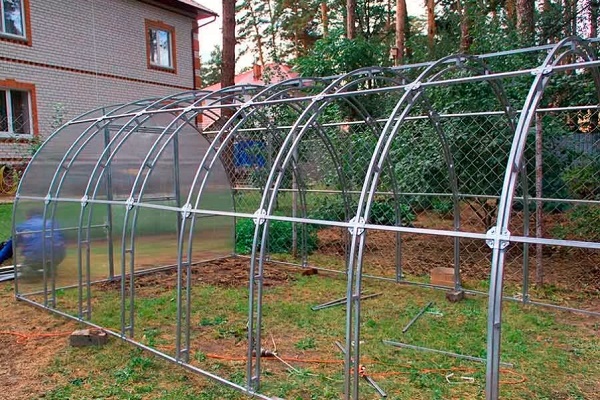
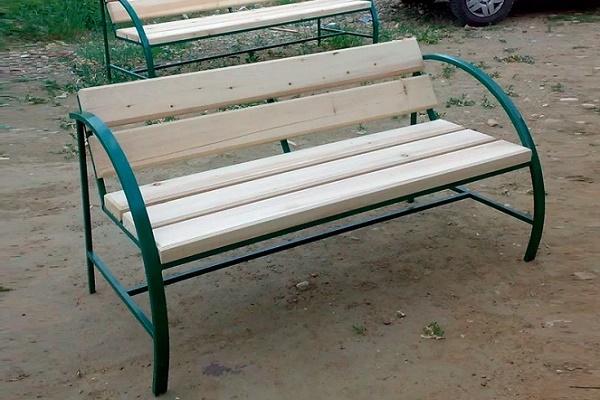
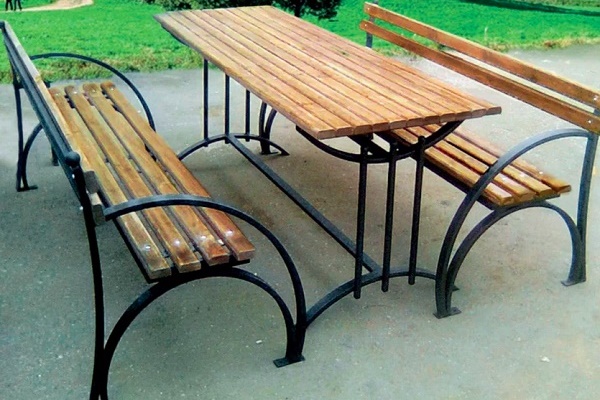
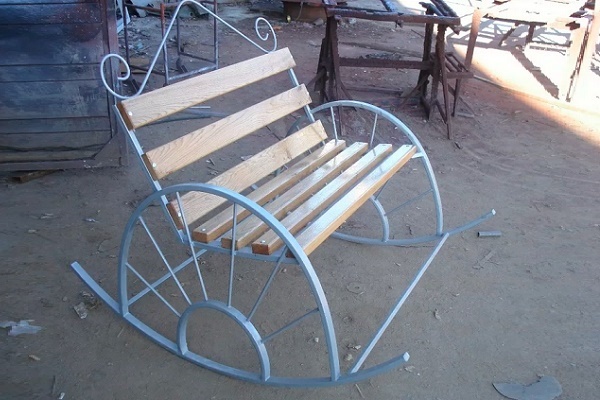
Racconti come ha piegato un tubo metallico per una serra o per altri scopi. Condivida con i visitatori del sito i dettagli tecnici che solo lei conosce. Scriva, per favore, commenti nel blocco sottostante, pubblichi foto relative all'articolo, faccia domande.
 Taglio dei tubi ad angolo: vantaggi e svantaggi dei diversi metodi + esempio di esecuzione dei lavori
 Pressatura dei tubi multistrato: procedura e dettagli per l'esecuzione dei lavori
 Raccordi a pressare per tubi metalloplastici: tipi, marcatura, scopo + esempio di lavori di installazione
 Come viene eseguita la posa di tubi senza scavo: peculiarità del metodo + esempio di lavoro
 Saldatura a stagno di tubi in polipropilene: regole di esecuzione e analisi degli errori possibili
 Sostituzione dei tubi in bagno: guida passo passo per l'esecuzione dei lavori
 Quanto costa l'allacciamento del gas a una casa privata: prezzo dell'organizzazione della fornitura di gas
 Le migliori lavatrici con asciugatrice: classifica dei modelli e consigli per gli acquirenti
 Cos'è la temperatura del colore della luce e le sfumature della scelta della temperatura delle lampade per le proprie necessità
 Sostituzione dello scaldabagno a gas in appartamento: documentazione per la sostituzione + norme e requisiti principali
Ottimo articolo 🙂