Saldatura a stagno di tubi in polipropilene: regole di esecuzione e analisi degli errori possibili

La possibilità di assemblare tubazioni in autonomia è un indubbio vantaggio dei prodotti in polipropilene. Utilizzando un materiale comodo e leggero, è possibile realizzare da soli un sistema fognario, riparare e modernizzare l'impianto idrico.
L'importante è comprendere le specifiche del collegamento degli elementi assemblabili tra loro. Come concorderà, si tratta di una parte importante del lavoro, che garantisce la tenuta della tubazione e il suo funzionamento senza problemi.
Le offriamo informazioni dettagliate su come viene eseguita la saldatura dei tubi in polipropilene, quale attrezzatura viene utilizzata e elenchiamo gli errori più comuni dei saldatori principianti.
Le informazioni fornite aiuteranno a realizzare impianti che funzionano senza intoppi. Per una migliore comprensione, l'articolo è corredato da appendici grafiche e una guida video.
Indice dei contenuti:
Specifiche della saldatura di tubi in polipropilene
Il processo di saldatura viene effettuato grazie alle pronunciate proprietà termoplastiche del materiale. Il polipropilene si ammorbidisce quando viene riscaldato, assumendo una consistenza simile alla plastilina.
Descrizione generale della tecnologia
Il ritorno del materiale a condizioni di temperatura normale favorisce l'indurimento della sua struttura fino allo stato normale. Queste proprietà sono diventate la base della tecnologia di saldatura, che in gergo tecnico viene chiamata saldatura per polifusione.
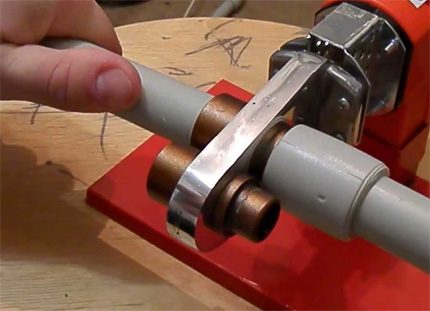
In pratica, vengono utilizzate due tecniche di giunzione dei pezzi da saldare:
- A manicotto.
- Diretta.
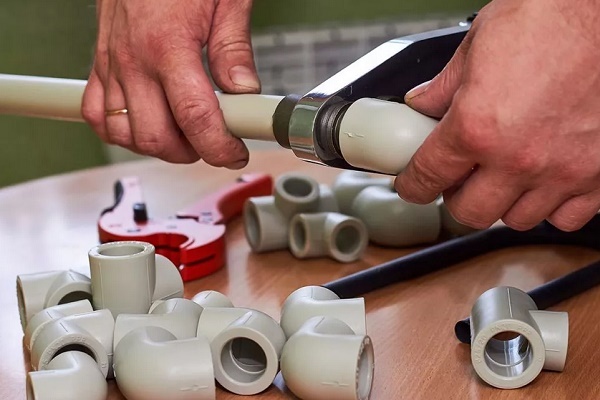
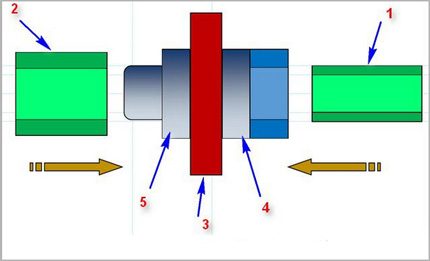
Metodo a manicotto. La tecnica di saldatura mostra come si possono saldare tubi in polipropilene, utilizzando un raccordo – un manicotto o un tubo di diametro esterno maggiore. Di solito con questo metodo si esegue la saldatura di tubi in plastica con diametro non superiore a 63 mm.
Il principio della saldatura dei due pezzi in questo caso si basa sulla fusione di una parte del tubo lungo la circonferenza esterna e di una parte del manicotto lungo l'area interna. Quindi entrambi i pezzi vengono uniti saldamente.
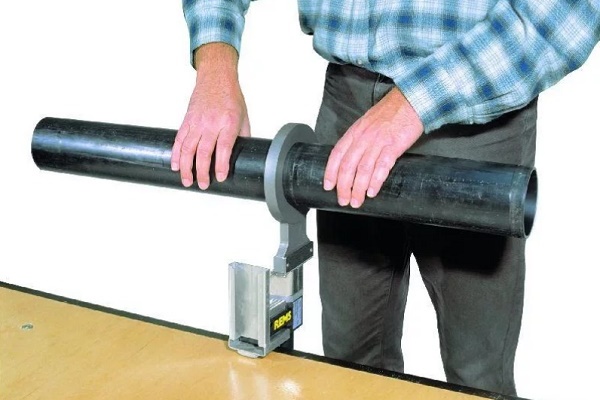
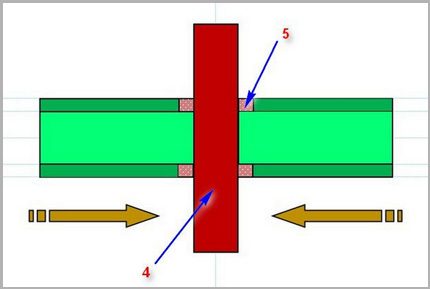
Metodo diretto. Il metodo si basa sullo stesso principio di fusione di piccole sezioni di tubi di plastica con successivo giunto. Ma in questa variante, gli elementi di giunzione sono due tubi dello stesso diametro, e vengono uniti tramite le superfici delle estremità.
Questo metodo di saldatura del polipropilene, apparentemente semplice, richiede un'alta precisione nella lavorazione delle zone di giunzione e un preciso allineamento assiale dei due pezzi durante la loro saldatura.
Oltre alle cosiddette tecnologie «a caldo», si pratica anche la metodica di saldatura «a freddo». Qui, come componente attivo per la saldatura, viene utilizzato un solvente speciale in grado di ammorbidire la struttura del polipropilene. Tuttavia, questo metodo non gode di un alto livello di popolarità.
Macchine per saldatura di tubi
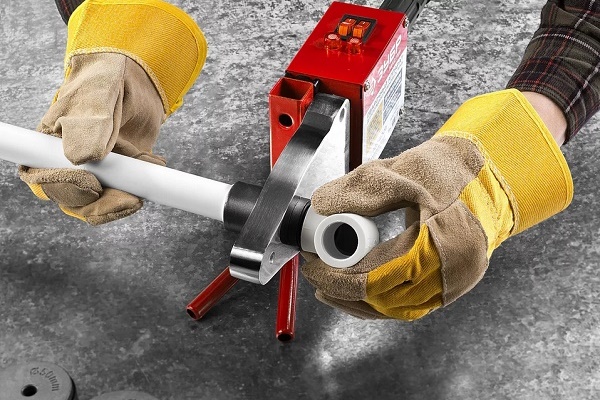
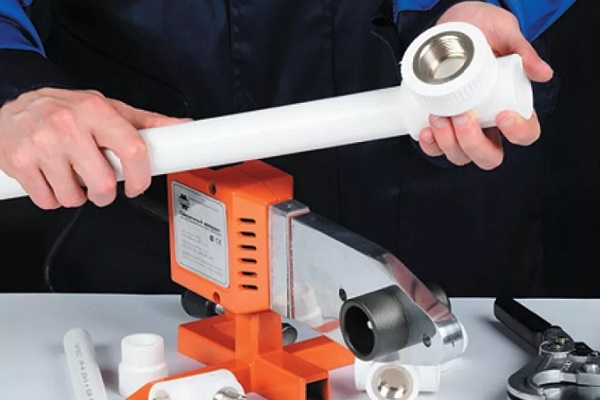
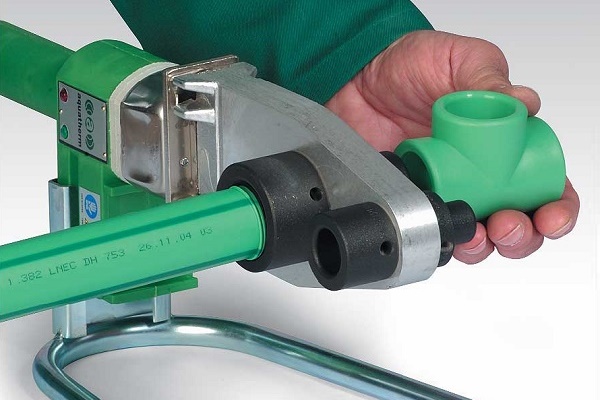
Sia il metodo a manicotto che il metodo diretto richiedono di saldare i tubi in plastica con appositi apparecchi per saldatura. Dal punto di vista costruttivo, la tecnica di saldatura assomiglia a un ferro da stiro elettrico.
La base degli apparecchi è un massiccio elemento riscaldante metallico, sulla cui superficie vengono montati accessori rimovibili – sagome metalliche di diversi diametri. Questo tipo di saldatore viene chiamato ferro da saldatura.
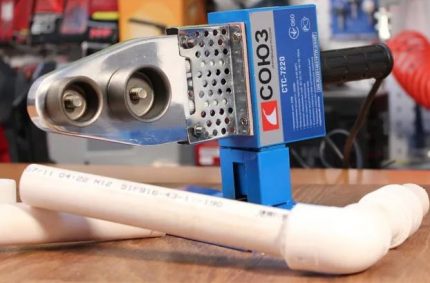
Per la saldatura di testa, le strutture delle macchine per saldatura sono caratterizzate da una maggiore complessità. Di solito, questa apparecchiatura include non solo un elemento riscaldante, ma anche un sistema di centratura dei pezzi da saldare.
Di norma, l'apparecchiatura per saldatura diretta, così come la tecnologia stessa, sono raramente utilizzate in ambito domestico. La priorità d'uso – l'industria.
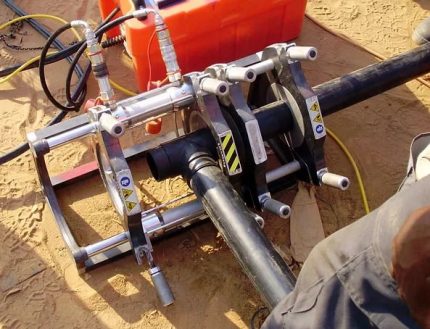
Oltre al saldatore, all'artigiano serviranno anche:
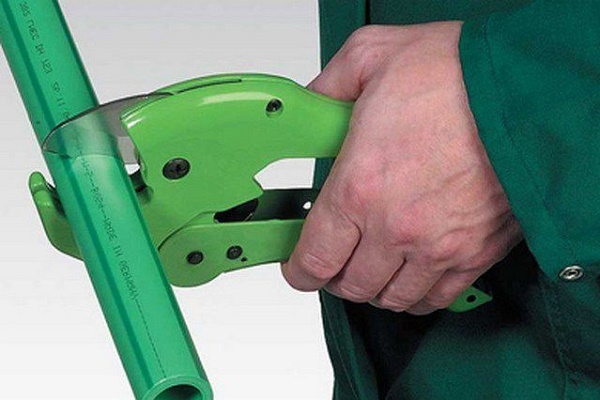
- forbici – tagliatubi per tubi in polipropilene;
- metro a nastro da cantiere;
- squadra da meccanico;
- rasoio per tubi rinforzati;
- marcatore o matita;
- sgrassante per superfici.
Poiché i lavori vengono eseguiti con apparecchiature ad alta temperatura, è obbligatorio indossare guanti da lavoro spessi.
Procedura di saldatura del polipropilene
Importante avvertenza! I lavori di saldatura di materiali polimerici devono essere eseguiti in un ambiente ben ventilato. Durante il riscaldamento e la fusione dei polimeri si liberano sostanze tossiche che, in determinate concentrazioni, hanno un grave impatto sulla salute umana.
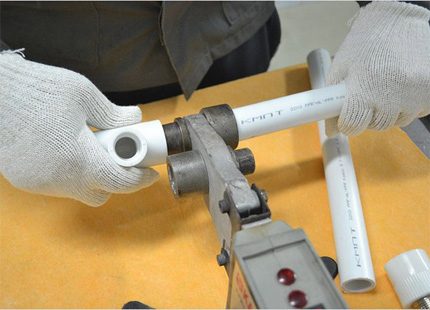
Prima di tutto, è necessario prepararsi al lavoro:
- Sul piatto del riscaldatore, installare i blocchetti del diametro appropriato.
- Impostare il regolatore della temperatura di saldatura a 260 °C.
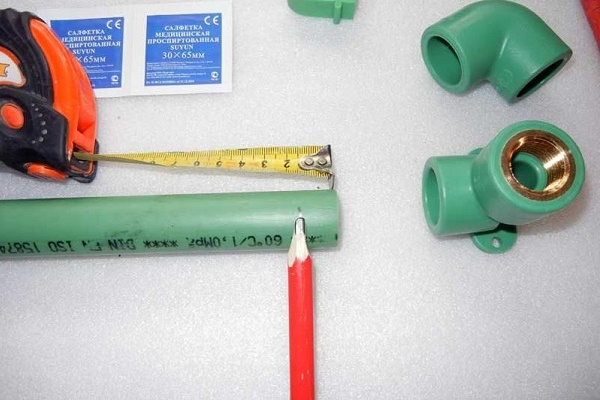
- Preparare i pezzi da accoppiare – marcare, smussare, sgrassare.
- Accendere la stazione di saldatura.
- Attendere il raggiungimento della temperatura di lavoro – l'accensione dell'indicatore verde.
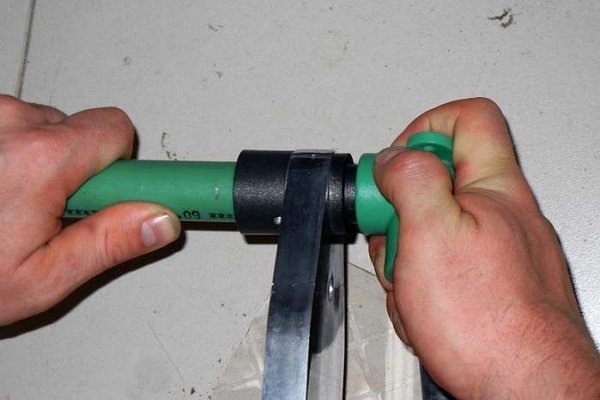
I pezzi da accoppiare (tubo – raccordo) vengono inseriti contemporaneamente sui blocchetti della stazione di saldatura. Il tubo in polipropilene viene inserito nella parte interna di un blocchetto, mentre il raccordo (o l'estremità del pezzo sagomato) viene inserito sulla superficie esterna dell'altro blocchetto.
Di solito, le estremità del tubo vengono inserite fino al limite della linea precedentemente tracciata, mentre il raccordo viene inserito a fondo. Durante il mantenimento dei pezzi in polipropilene sui blocchetti riscaldati, occorre ricordare un importante aspetto tecnico: il tempo di mantenimento.
Se il tempo di tenuta è insufficiente, c'è il rischio di ottenere un basso grado di diffusione del materiale, che influirà sulla qualità della saldatura. Se invece si mantengono i pezzi troppo a lungo, c'è un alto rischio di deformazione della struttura del pezzo. Ciò comporta un peggioramento della qualità della saldatura.
Si consiglia di utilizzare una tabella in cui sono indicati i valori ottimali del tempo per tubi con diversi parametri tecnici.
Tabella dei tempi di saldatura per tubi in polipropilene
| Diametro nominale del tubo, mm | Tempo di riscaldamento per la diffusione ottimale, sec | Tempo per la saldatura dei pezzi, sec | Tempo per il raffreddamento dei pezzi, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Dopo aver tenuto i pezzi sui mandrini per il periodo di tempo ottimale, vengono rimossi e rapidamente giuntati con le parti riscaldate. La procedura di giunzione deve essere eseguita con precisione e rapidità (secondo i tempi indicati in tabella), rispettando la coassialità dei pezzi da saldare.
È consentito effettuare una leggera regolazione lungo gli assi (entro 1-2 secondi), ma non è permesso ruotare i pezzi uno rispetto all'altro.
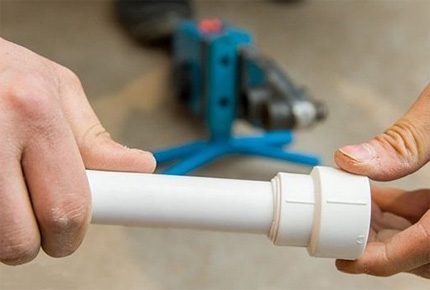
Il tempo di saldatura indicato per qualsiasi tubo in polipropilene può essere regolato in base alle condizioni di lavoro e alle proprietà del materiale.
Ad esempio, se l'installazione viene eseguita a temperature ambiente inferiori allo zero, i valori indicati aumentano naturalmente fino al 50% del nominale. Per ogni condizione non standard, il tempo di riscaldamento viene determinato tramite saldature di prova.
Giunzione di tubi con saldatura e rinforzo
Vediamo come saldare correttamente i tubi in polipropilene rinforzati. In questo caso è obbligatorio rimuovere il materiale protettivo. La presenza di uno strato di rinforzo (foglio di alluminio) nella struttura del tubo richiede un riscaldamento aggiuntivo. Ma questo non è l'aspetto principale.
Di solito questi prodotti hanno un diametro maggiore e non sono adatti agli ugelli standard del saldatore. Devono essere puliti prima del processo di saldatura. Fanno eccezione i tubi rinforzati con fibra di vetro. Vengono saldati in modo standard.
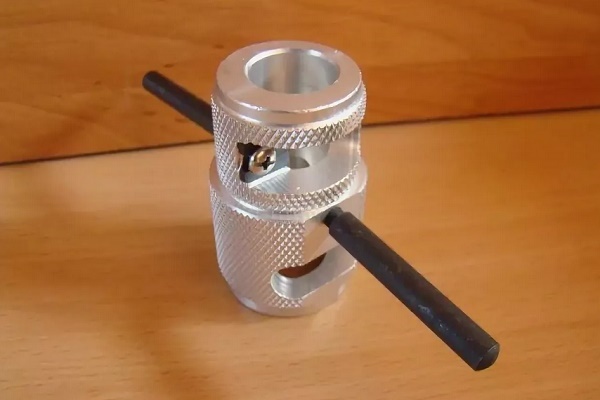
Considerando la varietà delle tecnologie di rinforzo dei tubi in polipropilene, vengono utilizzati diversi metodi di preparazione prima della saldatura. Tradizionalmente, per la pulizia si utilizza uno Schweier.
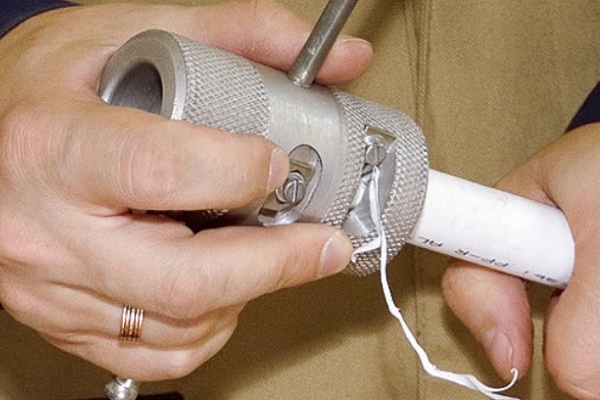
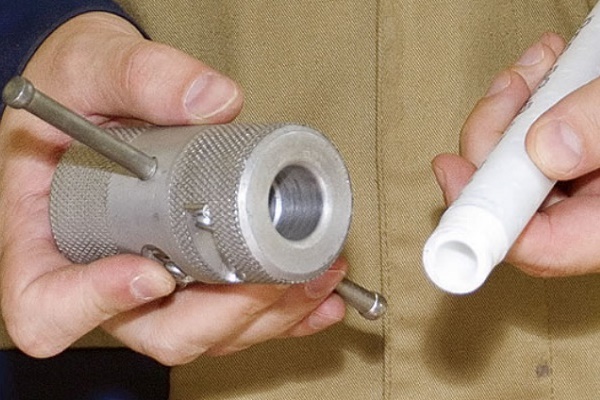
Questo nome designa uno speciale dispositivo a forma di boccola metallica con lame. Il Shveyer viene infilato sull'estremità del tubo da saldare e, con movimenti rotatori attorno all'asse del tubo, rimuove lo strato armato fino al plastico puro.
Se lo strato armato si trova nella parte centrale della parete del tubo di plastica, per la lavorazione è più opportuno utilizzare un altro strumento: il refilatore per tubi di plastica.
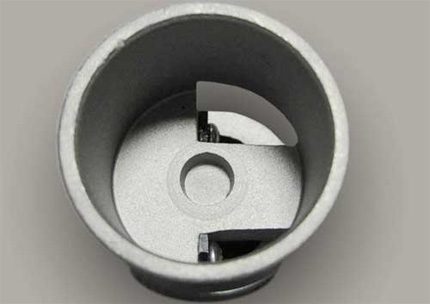
Il dispositivo è poco diverso dallo Shveyer, ad eccezione della disposizione e della struttura degli elementi taglienti. Dopo la lavorazione con il refilatore, l'estremità del tubo viene livellata sulla faccia, e inoltre, per una profondità di 2 mm su tutta la circonferenza, viene rimossa una parte dello strato armato. Tale lavorazione consente di eseguire la saldatura senza difetti.
Influenza degli errori sulla qualità della saldatura
Azioni lente e attentamente ponderate sono una garanzia contro errori che possono vanificare tutto il lavoro. È necessario tenere conto di tutti i dettagli della tecnologia di saldatura e non discostarsene di un passo.
Errori comuni che provocano la comparsa di giunti difettosi nella rete di tubazioni in polipropilene in fase di montaggio:
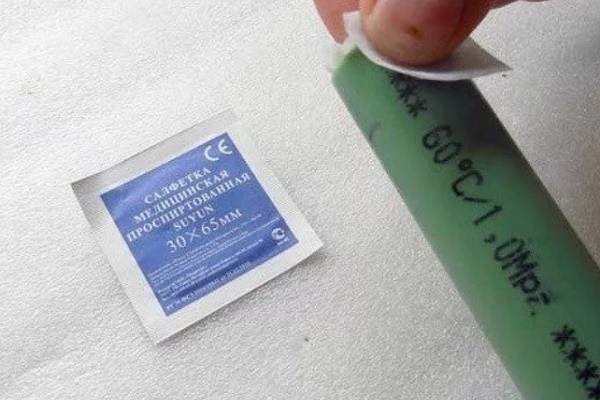
- Non è stata eseguita la pulizia della superficie del tubo dalla pellicola grassa.
- L'angolo di taglio dei pezzi da giuntare è diverso da 90º.
- Inserimento non preciso dell'estremità del tubo all'interno del raccordo.
- Riscaldamento insufficiente o eccessivo dei pezzi da saldare.
- Rimozione incompleta dello strato armato dal tubo.
- Correzione della posizione dei pezzi dopo la presa del polimero.
A volte, su materiali di alta qualità, un riscaldamento eccessivo non produce difetti visibili esternamente. Tuttavia, si nota una deformazione interna, quando il polipropilene fuso ostruisce il passaggio interno del tubo. In seguito, tale giunto perde la sua funzionalità: si intasa rapidamente e blocca il flusso d'acqua.
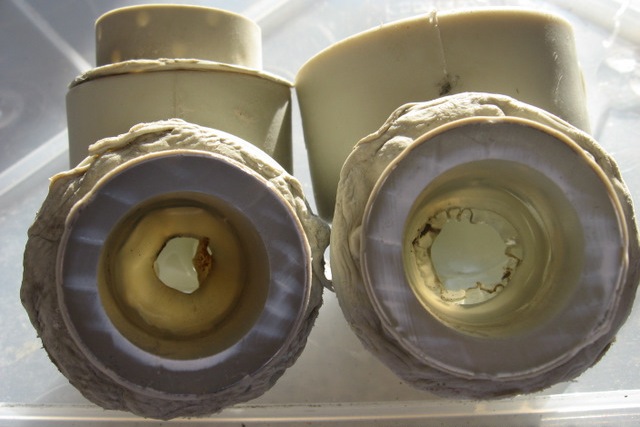
Se l'angolo di taglio delle estremità differisce da 90º, al momento dell'unione dei pezzi, le estremità dei tubi si trovano su un piano inclinato. Si crea una disassialità dei pezzi, che diventa evidente quando è già stata montata una linea lunga diversi metri.
Spesso per questo motivo è necessario rifare l'intero giunto. Soprattutto nel caso di posa di tubi in tracce.
Uno sgrassaggio di scarsa qualità delle superfici da giuntare favorisce la formazione di 'isole di rigetto'. In tali punti la saldatura per diffusione non avviene affatto o avviene solo parzialmente.
Per un certo periodo, i tubi con tale difetto funzionano, ma in qualsiasi momento può verificarsi una rottura. Sono anche frequenti gli errori legati a un inserimento non ermetico del tubo all'interno del raccordo.
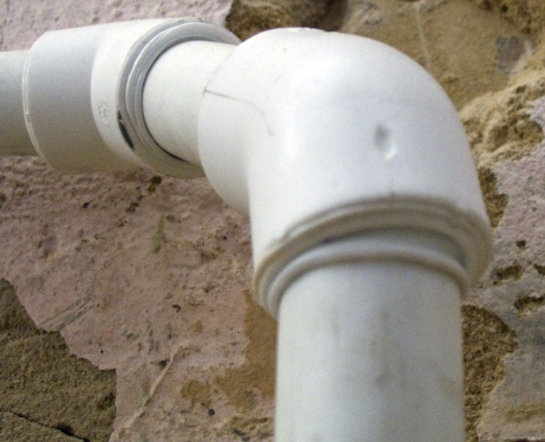
Risultati analogici si riscontrano nei giunti realizzati con una pulizia incompleta dello strato di rinforzo. Di solito, il tubo rinforzato viene installato sulle linee ad alta pressione. La pellicola di alluminio residua crea una zona di non contatto nell'area di saldatura. È proprio in questo punto che spesso si verificano perdite.
Un errore gravissimo è il tentativo di correggere gli elementi da saldare ruotandoli l'uno rispetto all'altro attorno al proprio asse. Tali azioni riducono drasticamente l'effetto della saldatura per polifusione.
Tuttavia, in alcuni punti si forma una saldatura, ottenendo la cosiddetta 'puntatura'. Con una modesta forza di trazione, la 'puntatura' mantiene il giunto. Ma non appena si mette il giunto sotto pressione, la saldatura cede immediatamente.
Ulteriori informazioni sulla saldatura dei tubi in polipropilene sono disponibili in questo articolo.
Conclusioni e video utili sull'argomento
I professionisti hanno sempre qualcosa da insegnare. Come lavorare con il polipropilene si può vedere nel seguente video:
Montare tubazioni in polimeri mediante saldatura 'a caldo' – è un metodo comodo e popolare. Viene applicato con successo in contesti di installazione di impianti, anche a livello domestico.
Questo metodo di saldatura può essere utilizzato anche da persone senza esperienza pregressa. L'importante è comprendere correttamente la tecnologia e garantirne l'esatta esecuzione. L'attrezzatura tecnologica può essere acquistata o presa a noleggio.
Avete esperienza nella saldatura di tubi in polipropilene? Per favore, condividete le informazioni con i nostri lettori. Potete lasciare commenti e porre domande sull'argomento nel modulo sottostante.
 Saldatura di tubi in rame: analisi passo passo dei lavori ed esempi pratici
 Sostituzione dei tubi nel bagno dalla A alla Z: progettazione, scelta del materiale da costruzione, lavori di montaggio + analisi degli errori
 Montaggio di tubi in polipropilene fai da te: tecnologia di lavoro con la tubatura in PP
 Tecnologia di saldatura di tubi in polipropilene fai da te: panoramica dei metodi e dei dettagli
 Apparecchio per saldatura di tubi in polipropilene: classificazione, classifica dei migliori + consigli per la scelta
 Metodi idraulici di giunzione dei tubi: panoramica di tutte le possibili varianti di esecuzione
 Quanto costa l'allacciamento del gas a una casa privata: prezzo dell'organizzazione della fornitura di gas
 Le migliori lavatrici con asciugatrice: classifica dei modelli e consigli per gli acquirenti
 Cos'è la temperatura del colore della luce e le sfumature della scelta della temperatura delle lampade per le proprie necessità
 Sostituzione dello scaldabagno a gas in appartamento: documentazione per la sostituzione + norme e requisiti principali