Come scegliere tubi in vetroresina: specifiche di produzione e panoramica dei principali produttori

Grazie alla combinazione delle caratteristiche positive del vetro e dei polimeri, i tubi in fibra di vetro hanno ottenuto prospettive di applicazione praticamente illimitate – dalla realizzazione di canali di ventilazione alla posa di percorsi petrolchimici.
In questo articolo esamineremo le principali caratteristiche dei tubi in fibra di vetro, la marcatura, le tecnologie di fabbricazione del composito polimerico e le composizioni dei componenti leganti che determinano il campo di applicazione del composito.
Presenteremo anche importanti criteri di scelta, prestando attenzione ai migliori produttori, poiché un ruolo non trascurabile nella qualità del prodotto è attribuito alle capacità tecniche e alla reputazione del produttore.
Indice dei contenuti:
Caratteristiche generali della fibra di vetro
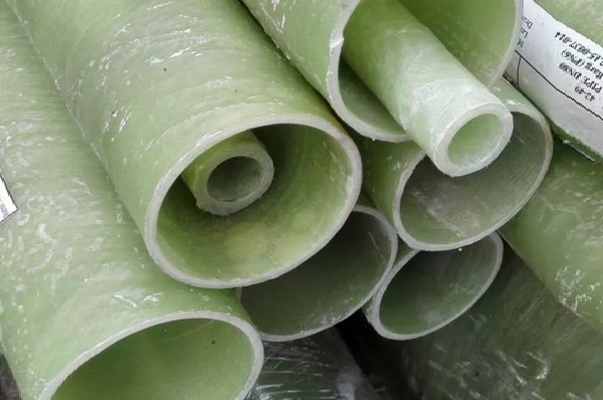
La fibra di vetro è un materiale plastico, la cui composizione include componenti in fibra di vetro e un riempitivo legante (polimeri termoplastici e termoindurenti). Oltre a una densità relativamente bassa, i prodotti in fibra di vetro si distinguono per buone qualità di resistenza.
Negli ultimi 30-40 anni, la fibra di vetro è stata ampiamente utilizzata per la fabbricazione di tubazioni di vario scopo.
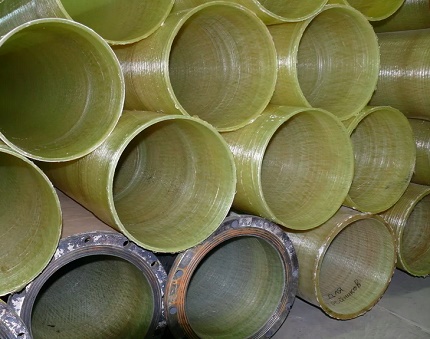
Le tubazioni combinano le qualità del vetro e dei polimeri:
- Peso ridotto. Il peso medio della fibra di vetro è di 1,1 g/cm³. A titolo di confronto, lo stesso parametro per l'acciaio e il rame è molto più alto – rispettivamente 7,8 e 8,9. Grazie alla leggerezza, si facilitano i lavori di montaggio e il trasporto del materiale.
- Resistenza alla corrosione. I componenti del composito hanno una bassa reattività, quindi non sono soggetti a corrosione elettrochimica e decomposizione batterica. Questa qualità è un argomento decisivo a favore della fibra di vetro per le reti ingegneristiche sotterranee.
- Elevate proprietà meccaniche. La resistenza alla rottura assoluta del composito è inferiore a quella dell'acciaio, ma il parametro di resistenza specifica supera significativamente i polimeri termoplastici (PVC, HDPE).
- Resistenza atmosferica. L'intervallo di temperature limite (da -60 °C a +80 °C), il trattamento dei tubi con uno strato protettivo di gelcoat garantisce l'insensibilità ai raggi UV. Inoltre, il materiale resiste al vento (limite: 300 km/h). Alcuni produttori dichiarano la resistenza sismica delle tubazioni.
- Resistenza al fuoco. Il vetro non infiammabile è il componente principale della vetroresina, quindi il materiale è difficilmente infiammabile. Durante la combustione non viene rilasciato il gas tossico diossina.
La vetroresina ha una bassa conducibilità termica, il che spiega le sue proprietà di isolamento termico.
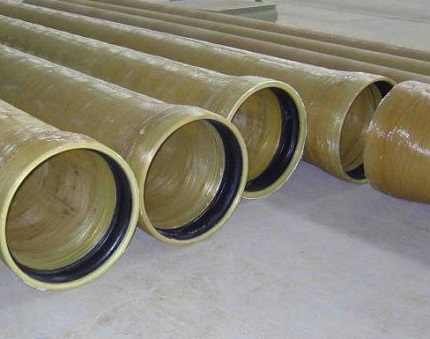
Con l'usura delle pareti interne, le fibre si scoprono e si rompono: le particelle possono entrare nel mezzo trasportato.
Tecnologie di fabbricazione dei tubi in fibra di vetro
Le caratteristiche fisico-meccaniche del prodotto finito dipendono dalla tecnica di produzione. L'armatura composita viene realizzata con quattro diversi metodi: estrusione, pultrusione, colata centrifuga e avvolgimento.
Tecnologia #1 — estrusione
L'estrusione è un processo tecnologico basato sulla continua pressione di materiale pastoso o ad alta viscosità attraverso un utensile sagomatore. La resina viene mescolata con fibra di vetro tritata e un indurente plastico, quindi viene alimentata nell'estrusore.
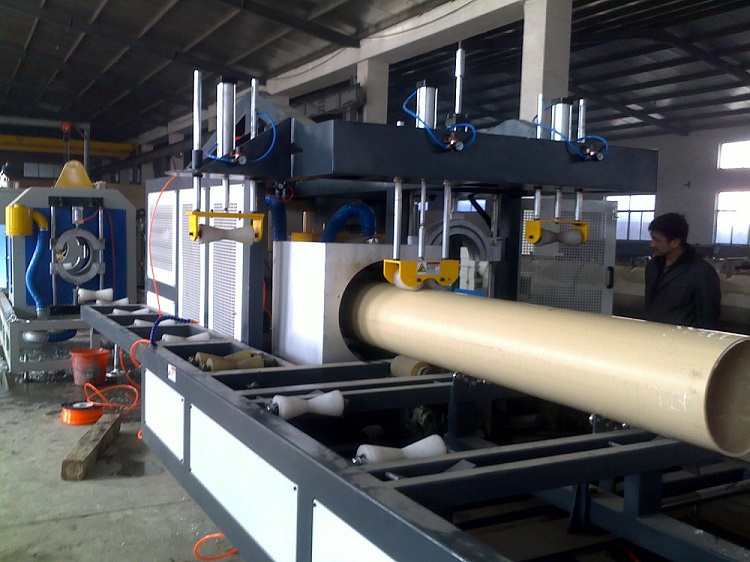
Una linea estrusiva ad alta produttività consente di ottenere prodotti compositi senza telaio a basso costo, ma la loro domanda è limitata a causa delle scarse proprietà meccaniche. La base della matrice polimerica è polipropilene e polietilene.
Tecnologia #2 — pultrusione
La pultrusione è una tecnologia per la produzione di elementi compositi lunghi di piccolo diametro con sezione trasversale costante. Passando attraverso una filiera sagomatrice riscaldata (+140 °C), vengono 'tirati' i pezzi in tessuto di fibra di vetro impregnato con resina termoindurente.
A differenza del processo di estrusione, dove l'azione determinante è la pressione, nel gruppo di pultrusione è l'azione di trazione a svolgere questo ruolo.
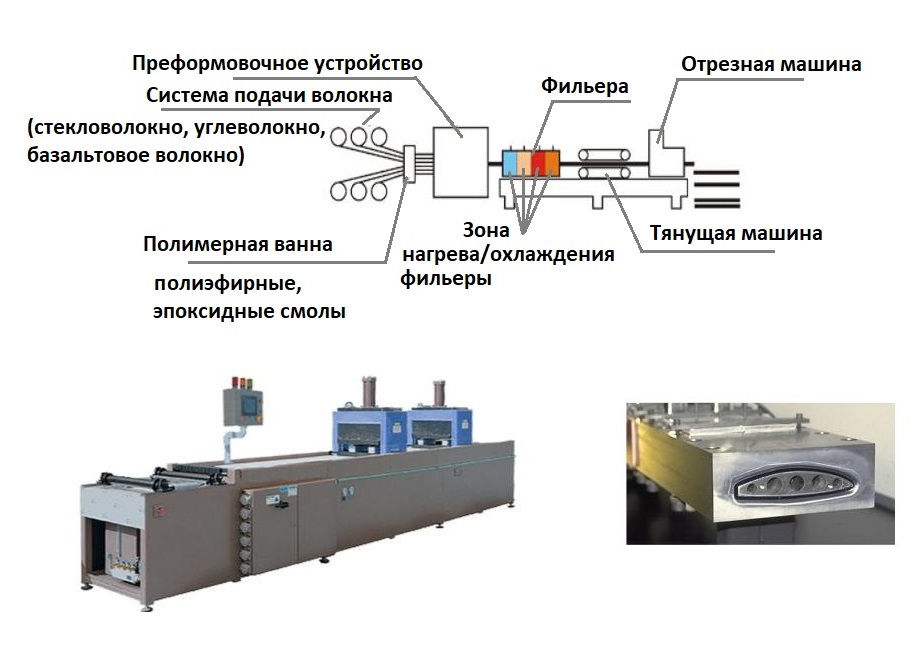
Processo tecnologico:
- I filamenti fibrosi provenienti dalle bobine vengono alimentati in un bagno polimerico, dove vengono impregnati con resine termoplastiche.
- Le fibre trattate passano attraverso un'unità di preformatura: i filamenti vengono allineati e assumono la forma desiderata.
- Il polimero non ancora indurito viene inviato alla filiera. Grazie a diversi riscaldatori, viene creato un regime ottimale per la polimerizzazione e viene selezionata la velocità di trazione.
Il prodotto indurito viene tirato dalla macchina traente e tagliato in segmenti.
Caratteristiche distintive della tecnologia di pultrusione:
- polimeri lavorabili – resine epossidiche, poliestere, vinilesteri;
- velocità di trazione – l'uso di polimeri 'pultrusione' ottimizzati e innovativi consente di accelerare la trazione fino a 4-6 m/min (standard – 2-3 m/min);
- intervallo della zona di lavoro: minimo – 3,05*1 m (forza di trazione fino a 5,5 t), massimo – 1,27*3,05 m (forza – 18 t).
Il risultato è un tubo con pareti esterne e interne perfettamente lisce, con elevati livelli di resistenza.
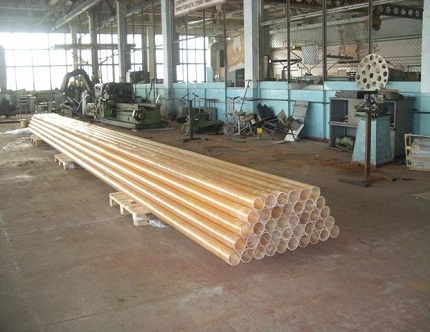
Gli svantaggi del metodo non riguardano la qualità del prodotto finale, bensì la tecnologia stessa. Argomenti «contro»: costo elevato e lunga durata del processo produttivo, impossibilità di realizzare tubi di grande diametro progettati per carichi significativi.
Tecnologia #3 — colata centrifuga
L'azienda svizzera Hobas ha sviluppato e brevettato la tecnica di formazione centrifuga. In questo caso, la produzione avviene dalla parete esterna del tubo a quella interna utilizzando uno stampo rotante. I componenti del tubo includono: trecce di vetro triturate, sabbia e resine poliestere.
I componenti grezzi vengono alimentati in uno stampo rotante – si forma la struttura della superficie esterna del tubo. Durante la produzione, alla resina liquida vengono mescolati componenti solidi, il riempitivo e la fibra di vetro – sotto l'azione del catalizzatore la polimerizzazione avviene più rapidamente.
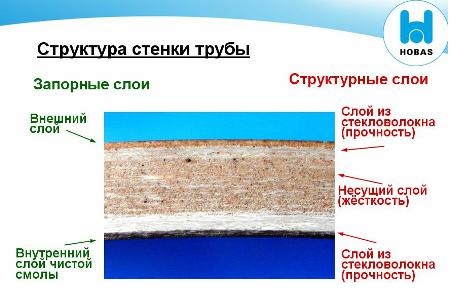
Vantaggi aggiuntivi:
- elevata precisione delle dimensioni del prodotto finale (la sezione interna dello stampo rotante corrisponde al diametro esterno del pezzo finito);
- possibilità di colare una parete di qualsiasi spessore;
- elevata rigidità anulare del composito polimerico;
- ottenimento di una superficie liscia all'esterno e all'interno del raccordo del tubo.
Lo svantaggio della produzione centrifuga di tubi in vetroresina è l'elevato consumo energetico e il costo elevato del prodotto finale.
Tecnologia #4 — avvolgimento progressivo
La tecnica più diffusa è l'avvolgimento continuo. Il tubo viene creato alternando ciclicamente l'avvolgimento del mandrino con fibra di vetro e polimeri, intervallato da processi di raffreddamento. Questo metodo produttivo ha diverse varianti.
Tecnica a spirale anulare
Il posizionatore di fibre è un anello speciale, sulla cui circonferenza sono disposte le filiere con i filamenti.
L'elemento di lavoro si muove continuamente lungo l'asse del mandrino in movimento e distribuisce le fibre lungo linee elicoidali.
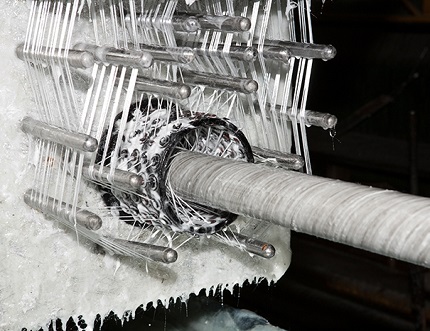
Principali vantaggi del metodo:
- resistenza uniforme su tutta la superficie del condotto;
- ottima sopportazione dei carichi di trazione – le crepe sono escluse;
- realizzazione di prodotti con diametro variabile e sezioni di configurazione complessa.
Questa tecnica consente di ottenere tubi ad alta resistenza, progettati per funzionare sotto alta pressione (reti di ingegneria per pompe e compressori).
Avvolgimento a spirale e nastro
La tecnica è simile alla precedente, la differenza è che il depositatore alimenta un nastro stretto di fibre. Lo strato di rinforzo denso si ottiene aumentando il numero di passate.
Nella produzione viene utilizzata attrezzatura più economica rispetto al metodo spirale-anulare, ma l'avvolgimento «a nastro» presenta un paio di gravi inconvenienti:
- produttività limitata;
- la disposizione allentata delle fibre riduce la resistenza della tubazione.
Il metodo a spirale e nastro è attuale nella produzione di raccorderia per tubi a bassa e media pressione.
Metodo longitudinale-trasversale
Si esegue un avvolgimento continuo – il depositatore posiziona fibre longitudinali e trasversali contemporaneamente. Non c'è movimento di inversione.
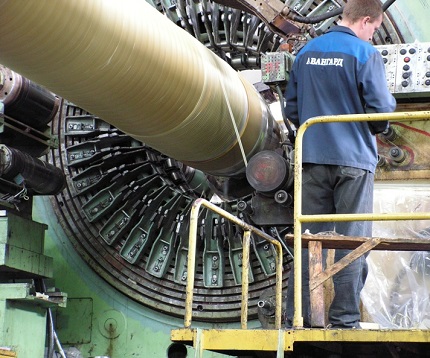
Caratteristiche del metodo:
- viene utilizzato principalmente per la creazione di tubi con sezione fino a 75 mm;
- è possibile tendere i fili assiali, ottenendo così una resistenza simile a quella del metodo a spirale.
La tecnologia longitudinale-trasversale è altamente produttiva. Le macchine consentono di variare in un ampio intervallo il rapporto tra armatura assiale e anulare.
Tecnologia a strati obliqui trasversale-longitudinale
Lo sviluppo degli ingegneri di Charkiv è richiesto tra i produttori nazionali. Nell'avvolgimento a strati obliqui, il depositatore estrae un «velo» costituito da un fascio di fili leganti. Il nastro viene alimentato sul mandrino con un leggero angolo in sovrapposizione al giro precedente – si forma l'armatura anulare.
Al termine della lavorazione dell'intero mandrino, le fibre vengono rullate con rulli – i residui di polimeri leganti vengono rimossi, il rivestimento di rinforzo viene compattato.
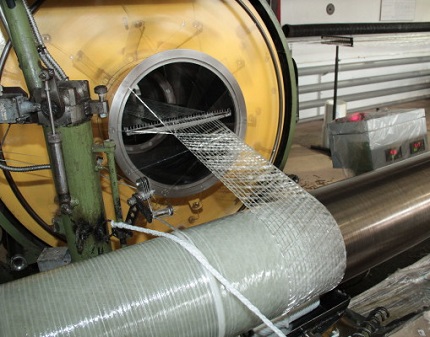
Caratteristiche della rullatura a strati obliqui:
- densità di aderenza delle fibre di vetro;
- diametro illimitato dei tubi prodotti;
- elevate proprietà dielettriche grazie all'assenza di armatura continua lungo l'asse.
Il modulo di elasticità del vetroresina «a strati obliqui» è inferiore al parametro analogo di altre tecniche. A causa del rischio di crepe interstrato, il metodo non è realizzabile per la creazione di tubazioni ad alta pressione.
Parametri di scelta dei tubi in fibra di vetro
La scelta dei tubi in composito di vetro si basa sui seguenti criteri: rigidità e pressione di progetto, tipo di componente legante, caratteristiche costruttive delle pareti e metodo di giunzione. I parametri significativi sono indicati nei documenti di accompagnamento e su ciascun tubo – marcatura abbreviata.
Rigidità e pressione nominale
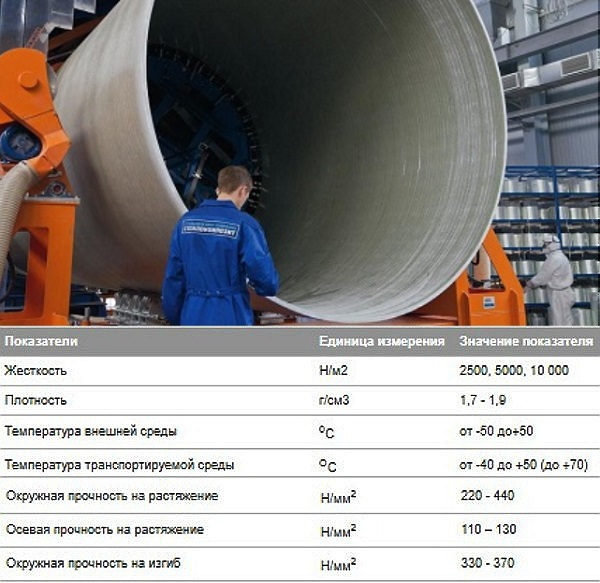
La rigidità della vetroresina determina la capacità del materiale di resistere a carichi esterni (peso del terreno, movimento dei veicoli) e alla pressione sulle pareti dall'interno. Secondo la normativa ISO, i tubi in vetroresina sono classificati in diverse classi di rigidità (SN).
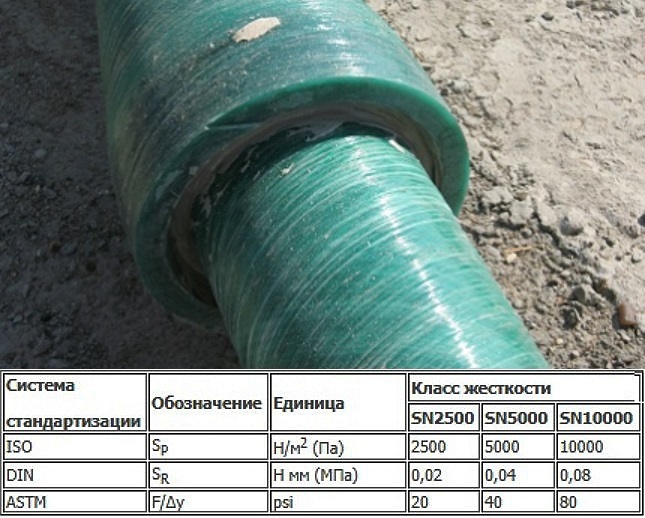
Il grado di rigidità aumenta all'aumentare dello spessore della parete del tubo in vetroresina.
La classificazione in base alla pressione nominale (PN) rappresenta la graduazione dei prodotti in relazione alla pressione sicura del fluido a +20 °C per l'intera durata di vita (circa 50 anni). L'unità di misura per PN è MPa.
Alcuni produttori, come Hobas, indicano le caratteristiche combinate dei due parametri (pressione e rigidità) tramite una frazione. I tubi con pressione di esercizio di 0,4 MPa (classe PN – 4) e grado di rigidità (SN) di 2500 Pa saranno marcati come 4/2500.
Tipo di materiale legante
Le proprietà operative del tubo dipendono in gran parte dal tipo di legante. Nella maggior parte dei casi vengono utilizzati additivi poliestere o epossidici.
Caratteristiche dei leganti in poliestere
Le pareti sono formate da resine poliestere termoindurenti, rinforzate con fibra di vetro e additivi sabbiosi.
I polimeri utilizzati possiedono importanti qualità:
- bassa tossicità;
- indurimento a temperatura ambiente;
- forte adesione alle fibre di vetro;
- inerzia chimica.
I tubi compositi con polimeri in poliestere non sono soggetti a corrosione né all'azione di ambienti aggressivi.
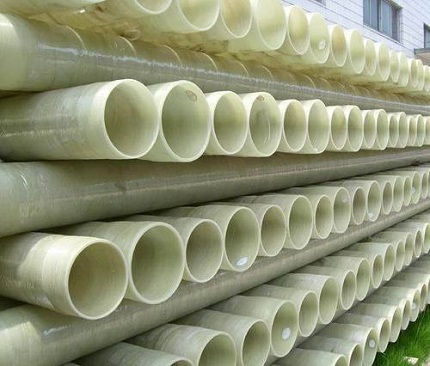
Caratteristiche della resina epossidica
Il legante conferisce al materiale una maggiore resistenza. Il limite termico dei compositi con epossidici è fino a +130 °C, la pressione massima è di 240 atmosfere.
Un ulteriore vantaggio è la conducibilità termica praticamente nulla, quindi le linee assemblate non richiedono un ulteriore isolamento termico.
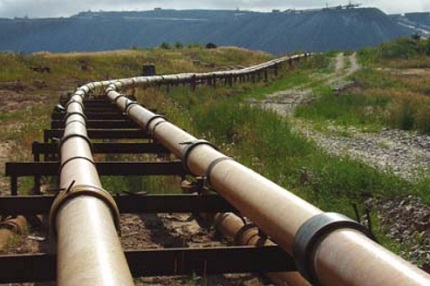
Struttura delle pareti dei tubi compositi
In base alla costruzione, si distinguono tubi in vetroresina a uno, due o tre strati.
Caratteristiche dei prodotti a strato singolo
I tubi non hanno un rivestimento protettivo foderato, per cui si distinguono per il basso costo. Caratteristiche degli accessori per tubazioni: impossibilità di utilizzo in regioni con terreno complesso e clima rigido.
Inoltre, questi prodotti richiedono un'installazione accurata – scavo di una trincea di grandi dimensioni, sistemazione di un «cuscino» di sabbia. Ma il preventivo dei lavori di installazione aumenta per questo motivo.
Caratteristiche dei tubi a doppio strato
I prodotti sono rivestiti internamente con una pellicola di polietilene ad alta pressione. La protezione aumenta la resistenza chimica e migliora la tenuta della condotta sotto carichi esterni.
Tuttavia, l'utilizzo di questi componenti nei tubi dell'industria petrolifera ha evidenziato i punti deboli delle varianti a doppio strato:
- insufficiente adesione tra lo strato strutturale e il rivestimento – rottura della monoliticità delle pareti;
- peggioramento dell'elasticità della pellicola protettiva a temperature sotto zero.
Durante il trasporto di fluidi contenenti gas, è possibile il distacco del rivestimento.
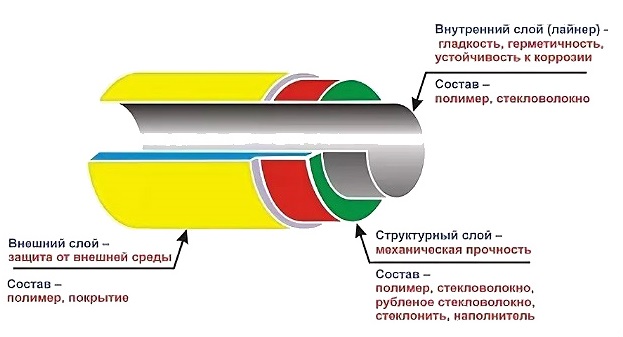
Parametri del tubo a tre strati
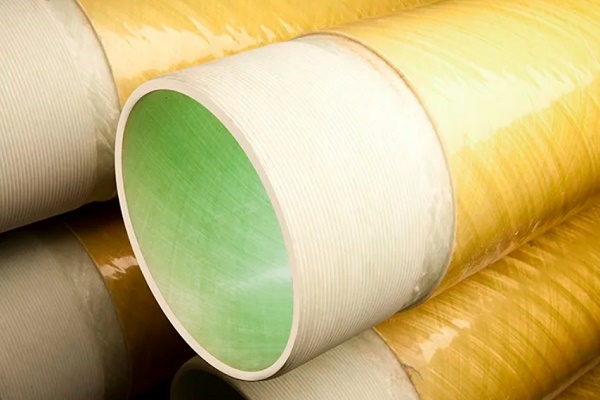
Struttura del tubo in vetroresina:
- Strato polimerico esterno (spessore 1-3 mm) – aumento della resistenza meccanica e chimica.
- Strato strutturale – interstrato strutturale responsabile della resistenza del prodotto.
- Liner (spessore 3-6 mm) – rivestimento interno in vetroresina.
Lo strato interno garantisce levigatezza, tenuta e attenua le fluttuazioni cicliche della pressione interna.
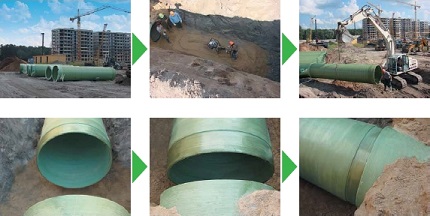
Metodo di giunzione della tubazione in fibra di vetro
In base al metodo di giunzione, la gamma di accessori per tubi in composito si suddivide in 4 gruppi.
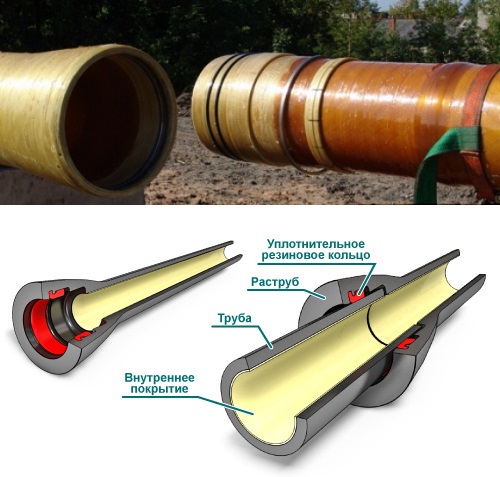
Gruppo n. 1 – giunzione a bicchiere e tenone
Guarnizioni elastiche in gomma vengono montate nelle scanalature corrispondenti sui tenoni alle estremità dei tubi. Gli anelli di tenuta vengono formati su macchine a controllo elettronico, garantendo la precisione del loro posizionamento e dimensioni.
Gruppo n. 2 – giunzione a bicchiere e tenone con tenuta e bloccaggio
Nella realizzazione di una condotta aerea è necessario compensare l'effetto delle forze assiali sulla tubatura. A tale scopo, oltre alla guarnizione, viene posizionato un blocco. L'elemento è realizzato in cavo metallico, PVC o poliammide.
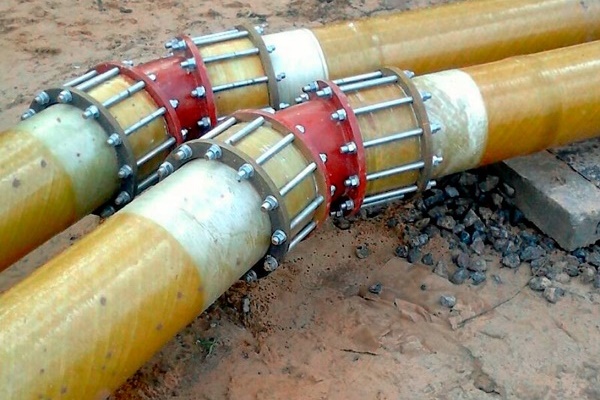
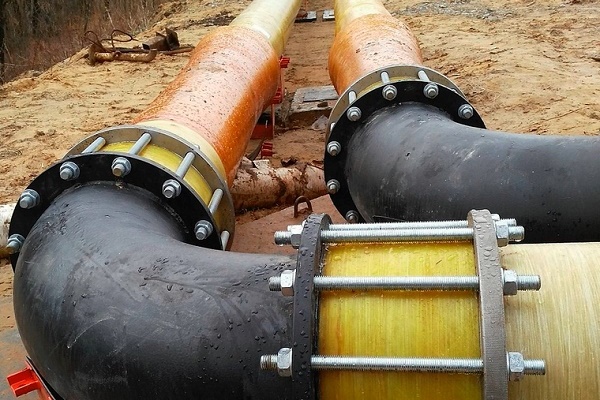
Gruppo n.3 – giunzione flangiata
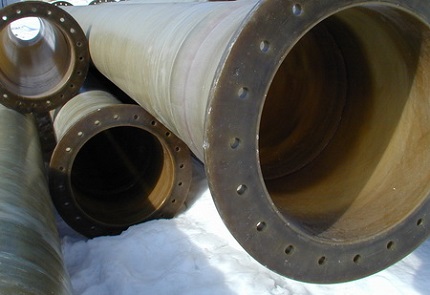
Giunzione di una tubazione composita con raccordi sagomati o tubi metallici. Le dimensioni di connessione delle flange in GRP sono regolate dalla GOST 12815-80.
Gruppo n.4 – fissaggio adesivo
Metodo di giunzione non smontabile – sulle estremità viene applicato un composto di materiali vetrosi di rinforzo con aggiunta di componente poliestere a indurimento «a freddo». Questo metodo garantisce resistenza e tenuta della condotta.
Marcatura dello strato interno protettivo
La metodologia di produzione dei tubi consente di realizzare prodotti con diversa composizione dello strato interno, che determina la resistenza della condotta al fluido trasportato.
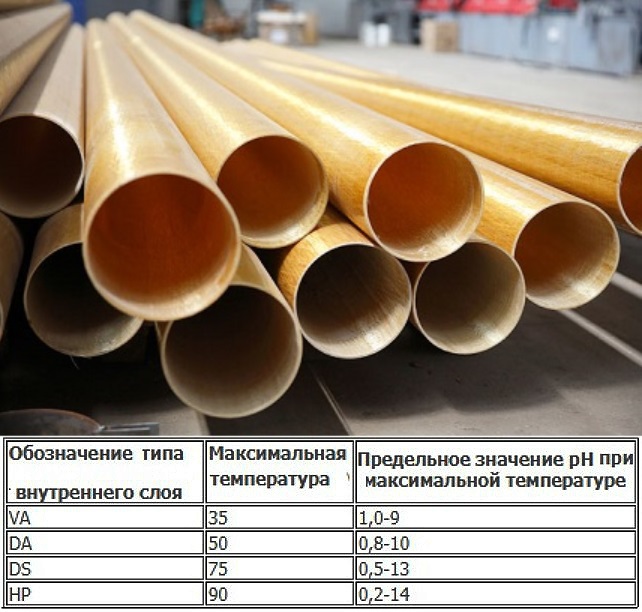
I produttori nazionali applicano la seguente marcatura dei rivestimenti protettivi.
La lettera indica il campo di applicazione consentito:
- A – trasporto di liquidi con abrasivi;
- P – alimentazione e scarico di acqua fredda, inclusa acqua potabile;
- X – uso consentito in ambienti gassosi e liquidi chimicamente aggressivi;
- G – impianti di acqua calda sanitaria (limite 75 °C);
- S – altri liquidi, inclusi quelli con elevata acidità.
Il rivestimento protettivo viene applicato con uno spessore fino a 3 mm.
Panoramica dei prodotti dei principali produttori
Tra la varietà di prodotti presentati ci sono marchi autorevoli con una reputazione positiva pluriennale. Tra questi figurano i prodotti delle aziende: Hobas (Svizzera), Steklokompozit (Russia), Amiantit (gruppo dell'Arabia Saudita con stabilimenti in Germania, Spagna, Polonia), Ameron International (USA).
Produttori giovani e promettenti di tubi compositi in GRP: Poliek (Russia), Arpipe (Russia) e Zavod stekloplastikovykh trub (Russia).
Produttore #1 — marchio HOBAS
Gli stabilimenti del marchio si trovano negli Stati Uniti e in molti paesi europei. I prodotti del gruppo Hobas hanno ottenuto riconoscimento mondiale per la loro eccellente qualità. I tubi GRT con legante poliestere sono realizzati con la tecnica della centrifugazione in fibra di vetro e resine poliestere insature.
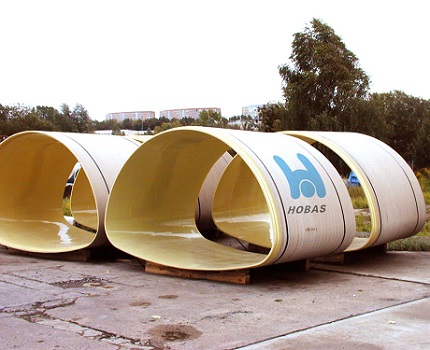
Caratteristiche dei tubi compositi Hobas:
- diametro – 150-2900 mm;
- classe di rigidità SN – 630-10 000;
- livello di pressione PN – 1-25 (PN1 – condotta non in pressione);
- presenza di rivestimento interno anticorrosivo;
- resistenza all'ambiente acido in un ampio intervallo di pH.
È stata avviata la produzione di raccordi: gomiti, riduzioni, manicotti flangiati e tee.
Produttore #2 — azienda Steklokompozit
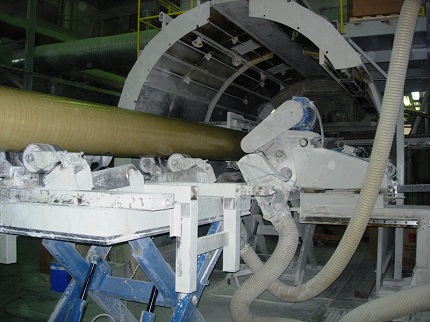
L'azienda «Steclocomposit» ha allestito una linea per la produzione di tubi in vetroresina Flowtech, con tecnica di produzione a avvolgimento continuo.
Viene utilizzata attrezzatura con doppia alimentazione di resine. Le resine ad alta tecnologia vengono introdotte per lo strato interno, mentre una composizione più economica per lo strato strutturale. Questo metodo consente di razionalizzare il consumo di materiale e ridurre il costo del prodotto.
Produttore #3 — marchio Amiantit
I componenti principali dei tubi Flowtite di Amiantit: fibra di vetro, resina poliestere, sabbia. La tecnica utilizzata è l'avvolgimento continuo, che garantisce la creazione di una tubazione multistrato.
La struttura del vetroresina comprende sei strati:
- avvolgimento esterno in nastro non tessuto;
- strato di potenza – fibra di vetro tagliata + resina;
- strato intermedio – fibra di vetro + sabbia + resina poliestere;
- strato di potenza ripetuto;
- fodera di fili di vetro e resina;
- rivestimento protettivo in fibra di vetro non tessuta.
Le ricerche condotte hanno mostrato un'elevata resistenza all'abrasione – dopo 100.000 cicli di lavorazione con ghiaia, la perdita del rivestimento protettivo è stata di 0,34 mm.
Produttore #4 — azienda Poliek
La LLC «Poliek» produce varie modifiche di tubi Fpipes in vetroresina. La tecnica di produzione (avvolgimento continuo a strati incrociati longitudinali e trasversali) consente di creare tubi a tre strati fino a 130 cm di diametro.
I materiali polimerici compositi sono utilizzati nella produzione di tubi di rivestimento, elementi di colonne di sollevamento acqua, tubazioni di approvvigionamento idrico e sistemi di riscaldamento.
Oltre ai tubi in fibra di vetro, sul mercato sono presenti molti prodotti realizzati con altri materiali – acciaio, rame, polipropilene, metallo-plastica, polietilene, ecc. I quali, grazie al loro prezzo più accessibile, sono attivamente utilizzati in vari ambiti domestici – installazione di sistemi di riscaldamento, approvvigionamento idrico, fognatura, ventilazione e altro.
È possibile consultare le caratteristiche dei tubi realizzati con diversi materiali nei nostri seguenti articoli:
- Tubi metalloplastici: tipi, caratteristiche tecniche, peculiarità di montaggio
- Tubi e raccordi in polipropilene: tipi di prodotti in PP per la realizzazione di tubazioni e metodi di giunzione
- Tubi di ventilazione in plastica per aspirazione: tipi, loro caratteristiche, applicazione
- Tubi e raccordi di rame: tipi, marcatura, caratteristiche di realizzazione di una tubazione in rame
- Tubi d'acciaio: tipi, gamma, panoramica delle caratteristiche tecniche e delle sfumature di installazione
Conclusioni e video utili sull'argomento
Tecnologia di fabbricazione e opportunità dell'utilizzo di tubi in fibra di vetro:
Confronto tra le tecniche di avvolgimento continuo e discontinuo delle fibre:
Nell'edilizia residenziale privata, i tubi in fibra di vetro sono usati piuttosto raramente. Il motivo principale è l'alto costo, rispetto agli equivalenti in plastica. Tuttavia, in ambito industriale, le qualità del composito sono state apprezzate e le vecchie tubature metalliche vengono massicciamente sostituite con quelle in fibra di vetro.
Dopo aver letto il nostro articolo, ha ancora domande? Le ponga nel blocco dei commenti – i nostri esperti cercheranno di fornire una risposta esaustiva.
Oppure magari desidera integrare il materiale esposto con dati aggiornati o esempi tratti dall'esperienza personale? Scriva, per favore, il suo parere sotto questo articolo.
 Tubi di rame per riscaldamento: tipi, specifiche di marcatura + caratteristiche di impiego
 Tubi per irrigazione in campagna: rassegna comparativa dei diversi tipi di tubi
 Come nascondere i tubi in bagno: panoramica dei migliori metodi di mascheratura della tubatura
 Tubi di rame per impianti idraulici: marcatura e classificazione, ambito di applicazione, vantaggi
 Tubi metalloplastici: tipi, caratteristiche tecniche, peculiarità di montaggio
 Cavo riscaldante per tubi fognari: tipi, come scegliere e installare correttamente
 Quanto costa l'allacciamento del gas a una casa privata: prezzo dell'organizzazione della fornitura di gas
 Le migliori lavatrici con asciugatrice: classifica dei modelli e consigli per gli acquirenti
 Cos'è la temperatura del colore della luce e le sfumature della scelta della temperatura delle lampade per le proprie necessità
 Sostituzione dello scaldabagno a gas in appartamento: documentazione per la sostituzione + norme e requisiti principali
In passato, ho scelto in modo errato i tubi in fibra di vetro per l'acquedotto e, ovviamente, mi hanno causato molti problemi. Prima si lamentavano di particelle di non so cosa nell'acqua, ma perdevano costantemente.